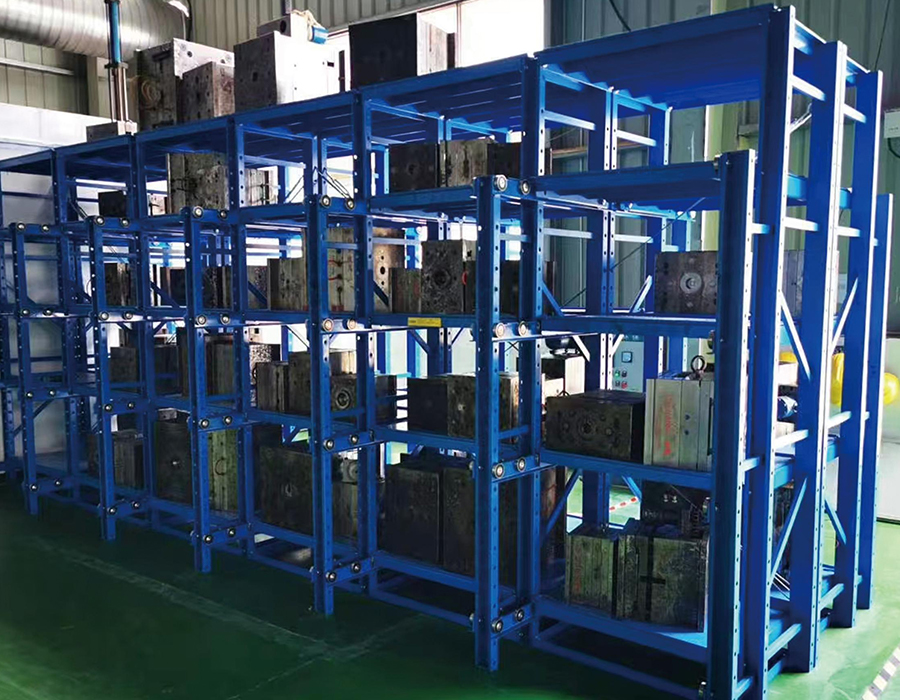
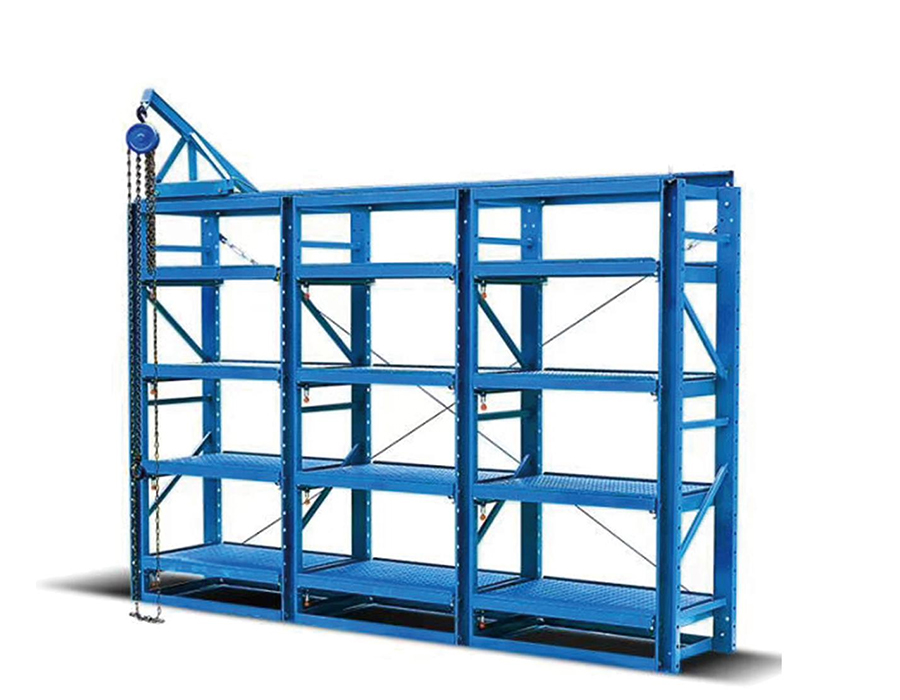
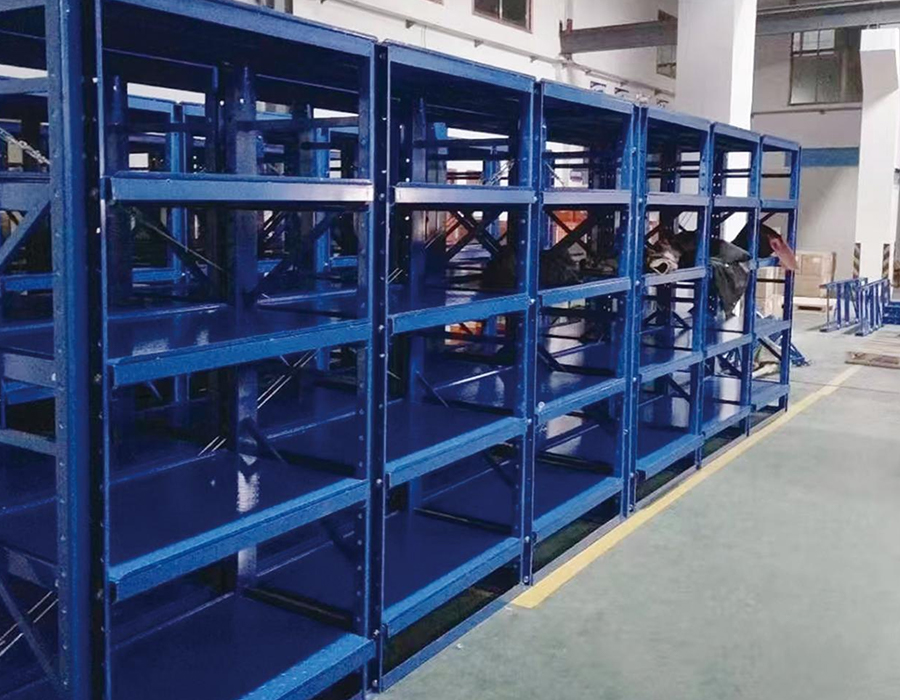
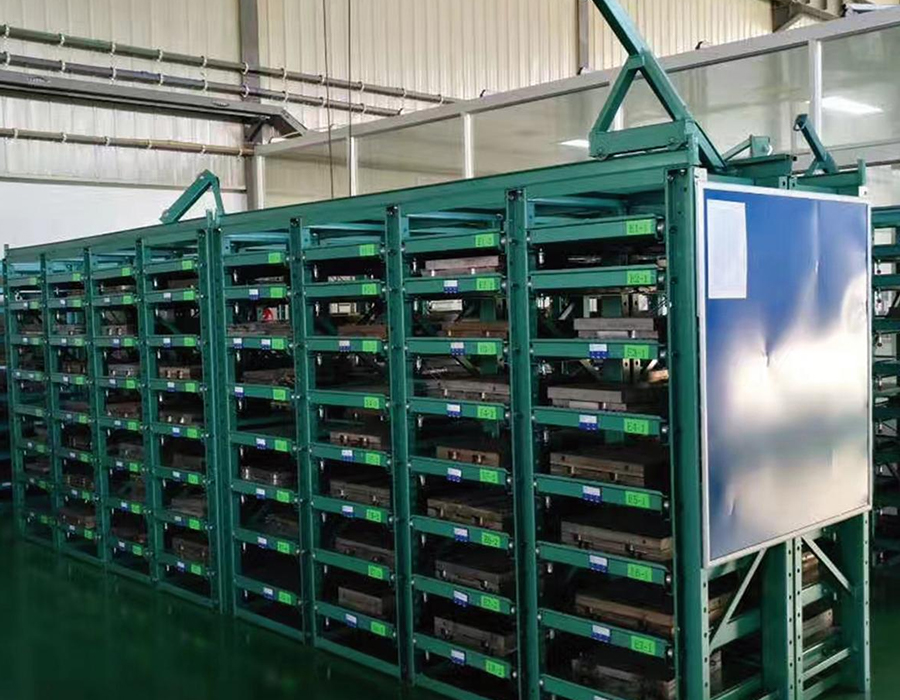
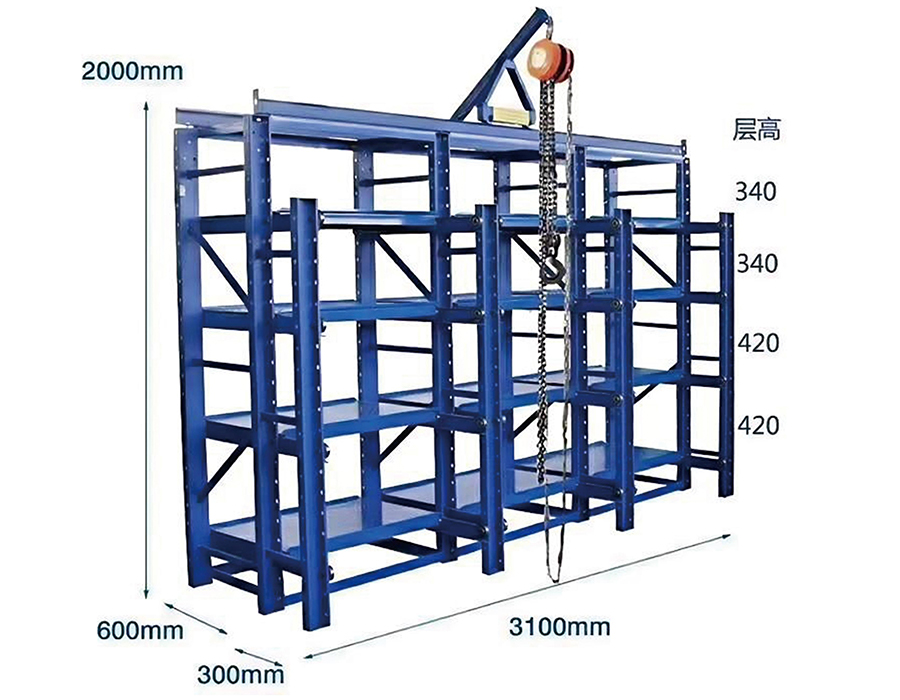
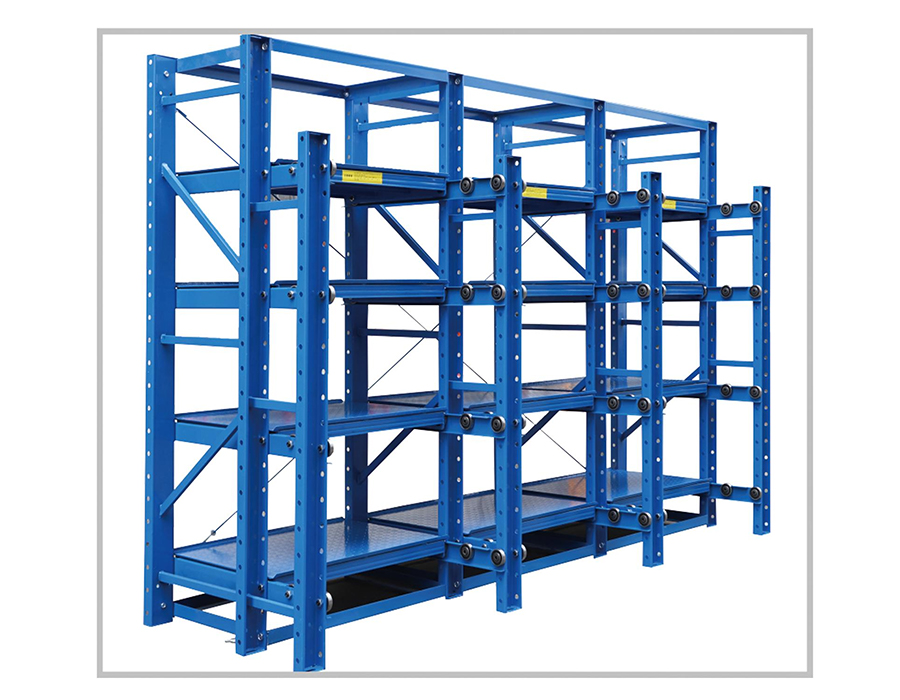
Skuffeformstativ er spesialkonstruerte lagringssystemer for organisert lagring, klassifisering og henting av industrielt verktøy, tilgjengelig i halvåpne og helt åpne konfigurasjoner for å passe forskjellige formdimensjoner, vekter og tilgangsfrekvenser på tvers av et bredt spekter av produksjonsmiljøer.
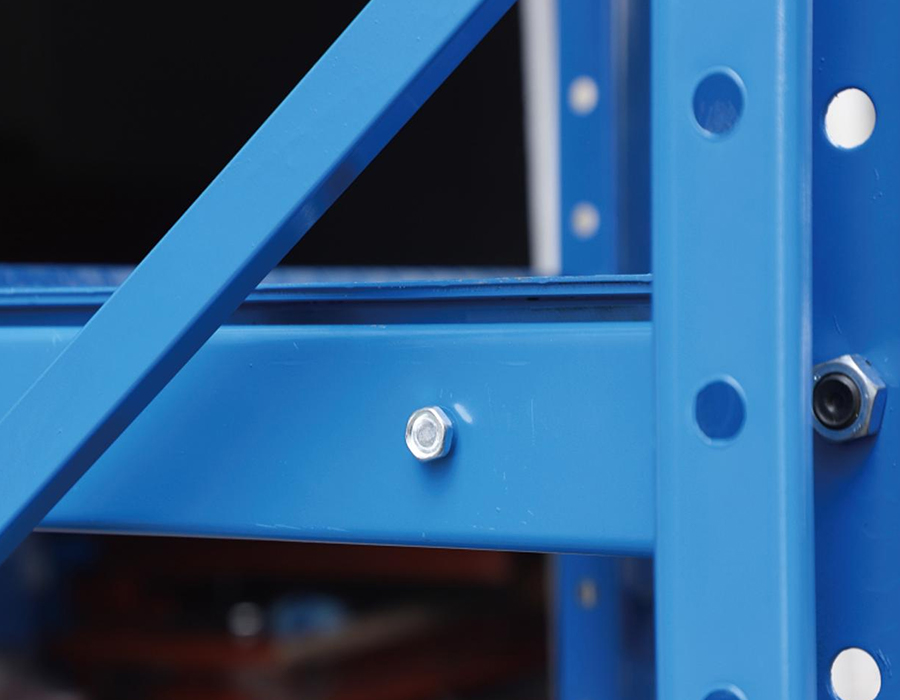
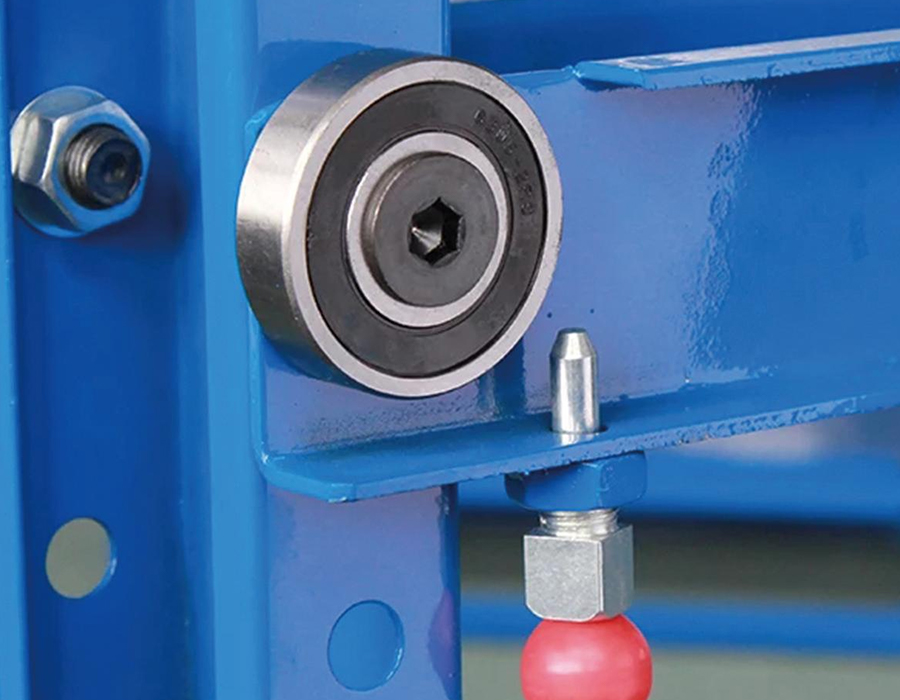
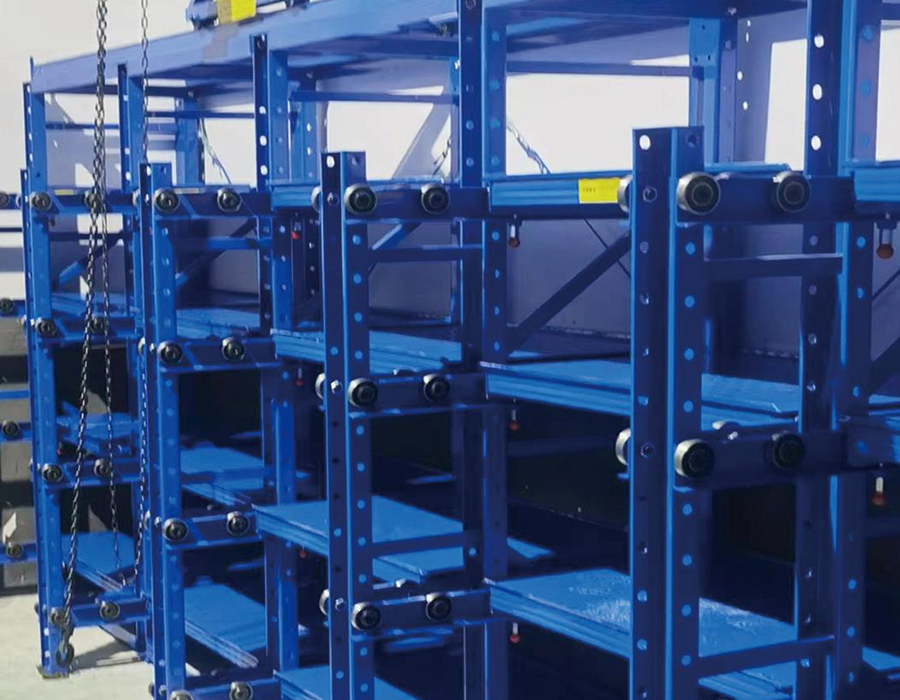
Den primære strukturen består av høyfast kanalstål eller kaldvalsede stålstendere og tverrbjelker, med presisjonsskyvmonterte skuffer for jevn og uanstrengt drift. Hver skuff er utstyrt med en posisjoneringssikkerhetslås og låseskruer for å opprettholde formstabiliteten under lagring og forhindre skade forårsaket av utilsiktet forskyvning.
Lastekapasiteten per skuff varierer fra 200 kg til 3000 kg; den helåpne kraftige modellen tåler 1200 kg per skuff og leveres med integrert heiseanordning for lasting og henting uten traverskraner eller store gaffeltrucker. En sammenlåsingsmekanisme forhindrer strukturelt at mer enn én skuff blir forlenget samtidig, og eliminerer risikoen for ustabilitet i tyngdepunktet forbundet med flere åpne nivåer.
Den rustbestandige, fukt- og støvhemmende overflatebehandlingen beskytter lagret verktøy mot miljøforringelse. Primære bruksområder inkluderer mekanisk produksjon, bilverktøy, sprøytestøping og elektronikkproduksjon – noe som gir målbart høyere effektivitet for omstilling av form og lavere verktøyslitasje og skadekostnader.
Se for deg et lager på slutten av et skift: paller med ferdigvarer som venter i mottaksrommet,...
Les merNår en gaffeltruck slipper en hel pall ned på en stativbjelke, får strukturen mer enn statisk ...
Les merAnhui Huijian Intelligent Equipment Co., Ltd. ønsket nylig velkommen til en delegasjon av represe...
Les merHvorfor formstativ er et kjerneverktøy for arbeidsflyt I ethvert produksjonsmiljø som er...
Les merHva er Light-Duty Boltless Reoler? Lette boltløse hyller er en type oppbevaringsstativ d...
Les merI en lagring av tunge skuffe-type støpestativer , er skuffeforlengelsesmekanismen der de største tekniske kravene er konsentrert - men det er den komponenten som oftest er underspesifisert i budsjettinnkjøp. En formskuff kan bære belastninger fra 500 kg til over 5000 kg avhengig av bruken, og den må forlenge lasten jevnt over en avstand på 600–1200 mm uten sideavbøyning, ingen binding under eksentrisk belastning og pålitelig drift over tusenvis av sykluser. Disse kravene kan ikke oppfylles ved å skalere opp standard lett-duty skuffesleider.
De to dominerende forlengelsessystemtypene som brukes i industrielle formstativ er rullelagersleider av stål og profilerte styreskinnesystemer med resirkulerende kulevogner. Rullelagersleider bruker herdede stålruller som går i kaldformede kanaler - de er robuste, tolerante for forurensning og enkle å vedlikeholde, men deres bæreevne per breddeenhet er begrenset av rullekontaktbelastning. For skuffer over 2000 kg blir et enkelt par rulleglider upraktisk uten ekstremt store mellomrom, noe som igjen øker stativets totale buktbredde. Profilerte styreskinnesystemer - i hovedsak lineære bevegelsesskinner lånt fra maskinverktøyteknologi - oppnår mye høyere dynamiske belastninger i et smalere tverrsnitt, men de er mer følsomme for feiljustering under installasjon og krever renere driftsmiljøer for å oppnå sin nominelle levetid.
Den kritiske spesifikasjonsparameteren er ikke bare statisk belastningskapasitet, men dynamisk belastningsgrad under gjentatte utvidelsessykluser. Et glidesystem vurdert til 3 000 kg statisk belastning kan ha en utmattingslevetid som er vurdert til bare 20 000 full-ekstensjonssykluser ved den belastningen - som i et formrom som opererer to skift daglig, tilsvarer omtrent to til tre år før utskifting av lager er nødvendig. Kjøpere bør be om den dynamiske lastsyklusvurderingen og ikke bare stole på det statiske kapasitetstallet når de sammenligner spesifikasjoner for støpeformstativ av skuffetype.
Formvekt er nesten alltid oppgitt som nettovekten til selve formenheten - kjernen, hulromsplatene og ejektorsystemet. Dette tallet er det som vises på formkort og det de fleste produksjonsledere bruker når de spesifiserer lagringskrav. Imidlertid er den faktiske belastningen som et formstativ av skuffetypen må bære, konsekvent høyere enn den nominelle formvekten, noen ganger med en betydelig margin, på grunn av ekstra masse som samler seg under lagringsforhold.
Flere faktorer bidrar til denne undertellingen i praksis:
En pålitelig designpraksis er å bruke en faktor på 1,25× på den nominelle formvekten når du spesifiserer skuffkapasitet, og å behandle det som minimum arbeidsbelastning i stedet for maksimum. Vår lagringskapasitet er tung formhyller av skuffetype er vurdert og testet ved den deklarerte arbeidsbelastningen med fulle sikkerhetsfaktorer brukt – og tar hensyn til de virkelige lasteforholdene som nominelle formvektstall rutinemessig går glipp av.
Overflatekonfigurasjonen til en formstativskuff diskuteres sjelden i anskaffelsessamtaler, men den har en direkte innvirkning på muggtilstanden under lagring, enkel håndtering og tiden som kreves for mugghenting og klargjøring. En flat stålplate - den vanligste skuffeoverflaten - er enkel å fremstille og generisk egnet, men den er ikke den optimale overflaten for hver formtype eller lagringsvarighet.
Heldekkende flat plate gir maksimal kontaktflate og egner seg for former med flate, maskinerte bunnflater. Nøkkelspesifikasjonsproblemet er flathetstoleranse: en skuffplate som bøyer seg mer enn 3–5 mm under full belastning skaper en ujevn støttetilstand som kan indusere stress i formbunnplater som ikke er designet for trepunktsbelastning. Ribbene bør være orientert for å minimere avbøyning i midten av spennvidden under formens fotavtrykk, noe som krever at man kjenner formens massesenter i forhold til skuffen, ikke bare dens totale vekt.
Overflater med lameller av stål tillater kjølevæske, skjærevæske og muggrester å renne gjennom skuffen i stedet for å samle seg på plattformens overflate. Dette er spesielt verdifullt i anlegg der muggsopp kommer inn i lagring uten full rengjøring. Den strukturelle avveiningen er at konsentrerte belastninger fra støpeformer med lite fotavtrykk hviler på individuelle stenger i stedet for å fordele seg over en plate, noe som øker lokal belastning ved kontaktpunktene og potensielt markerer myke formoverflater hvis stavstigningen er for grov.
For anlegg som lagrer høyverdige presisjonsformer med stramme dimensjonskrav, kan skuffer utstyres med maskinerte lokaliseringsblokker eller justerbare V-blokker som registrerer formen i en definert orientering. Dette hindrer formen i å forskyve seg under skuffforlengelse - en reell risiko med tunge former på glatte flate plater - og sikrer at løfteutstyr kan koble inn formløftepunktene konsekvent uten å flytte på seg. Den ekstra fabrikasjonskostnaden ved lokalisering av funksjoner gjenvinnes vanligvis i løpet av det første året gjennom redusert håndteringstid og eliminert ny inspeksjon etter lagringsindusert bevegelse.
En helt uttrukket skuff som bærer en støpeform på 3000 kg representerer et av de høyeste lokale lastkravene i ethvert lagersystem. Utkragningsmomentet som genereres ved full forlengelse - produktet av formvekten og forlengelsesavstanden fra forsiden av stativet - må motstås fullstendig av skuffeføringssystemet og overføres tilbake til stativrammen gjennom glidemonteringsstrukturen. Hvis denne lastbanen blir avbrutt av en styrefeil, en monteringsboltskjær eller en sveisesprekk, er konsekvensen plutselig ukontrollert nedstigning av hele skuffvekten.
Racksystemer designet uten strukturell redundans er avhengig av integriteten til en enkelt lastbane gjennom forlengelsesmekanismen. Å legge til redundans betyr å bygge inn sekundære støtteelementer som bare engasjerer seg i en feilhendelse, og forhindrer katastrofalt fall uten å være aktiv under normale driftsforhold. De mest praktiske redundanstiltakene som brukes i kraftig skuffe-type formstativ-design inkluderer:
Spesifisering av redundansfunksjoner øker kostnadene – vanligvis 12–18 % til skuffemekanismens kostnad – men dette er det passende sammenligningsgrunnlaget, ikke den totale rackkostnaden. Mot ansvar og driftsforstyrrelser av en muggslipphendelse som involverer verktøy verdt hundretusenvis av yuan, er ingeniørinvesteringen enkel å rettferdiggjøre.
Muggsopp- og gjenfinningseffektivitet er en tilbakevendende operasjonell flaskehals i anlegg som lagrer mer enn 30–50 muggsopp, selv når det fysiske lagringssystemet er godt utformet. Muggstativets iboende fordel – at hver form har sin egen dedikerte skuff som kan trekkes ut og inspiseres individuelt – realiseres først når identifikasjonssystemet tillater at den riktige skuffen kan plasseres uten å åpne flere skuffer etter hverandre.
Fysisk merking er grunnlinjen: en etikettholder montert på forsiden av hver skuff, synlig når sidesiden av stativet nærmer seg. Det praktiske kravet er at etiketter må forbli lesbare i formromsmiljøet - oljetåke, fuktighet og sporadiske støt gjør papiretiketter i plastholdere upålitelige etter seks til tolv måneder. Graverte tagger i rustfritt stål eller anodiserte aluminiumsplater med lasermerket innhold er passende spesifikasjoner for miljøer med vanlig eksponering for kjølevæske eller slippmiddel.
RFID-integrasjon på skuffenivå blir i økende grad tatt i bruk i anlegg som håndterer støpeformer med korte produksjonssykluser og hyppige omstillinger. En RFID-brikke som er innebygd i eller festet til skuffefronten leses av en fast antenne ved stativgangen eller en håndholdt leser, og kobler den fysiske skuffeplasseringen til formbehandlingsdatabasen uten manuell skanning. Det viktigste integreringskravet er at RFID-brikkens posisjon må forbli konsistent på tvers av alle skuffer i systemet – variasjon på mer enn 20–30 mm fra antennens lesesonesenter reduserer lesepålitelighet i miljøer med høye metaller der signalrefleksjon allerede er en utfordring. Med våre interne FoU-funksjoner og tilpassbar skuffefabrikasjon, er vi i stand til å designe RFID-kompatible skuffefronter med standardiserte merkelommer som et fabrikkintegrert alternativ i stedet for en ettermontering i felten.
Strekkode- og QR-kodesystemer opptar middelveien – lavere infrastrukturkostnader enn RFID og mer holdbare enn papiretiketter når de skrives ut på polyesterpapir med metallbakside med UV-stabilt blekk. En håndholdt skanner koblet til et nettbrett eller en mobil WMS-terminal tillater plasseringsbekreftelse før skuffutvidelse, noe som reduserer risikoen for å hente feil form i et anlegg der flere verktøysett som ser likt ut er lagret.
Skuffe-type formstativsystemer, spesielt de som er konfigurert for flere lag med tunge former, genererer gulvbelastningskonsentrasjoner som ofte overstiger det standard lagergulvplater kan støtte uten tekniske inngrep. Et to-lags formstativ som lagrer 3000 kg former i hver av seks skuffer per brønn, har en potensiell total belastning på 36 000 kg – ikke inkludert stativstrukturens vekt – fordelt på fire fotavtrykk på bunnplaten. Gulvtrykket under hver bunnplate kan overstige 80–100 tonn per kvadratmeter dersom bunnplatene er små og betongplaten er tynn.
Det første trinnet i enhver planleggingsprosess for installasjon av formstativ er å oppnå konstruksjonsingeniørens gulvbelastningssertifisering for installasjonsområdet – ikke bygningens generiske gulvkapasitetsspesifikasjon, som typisk er en nominell jevnt fordelt belastning som ikke reflekterer punktbelastningsadferd. Punktlast under stativbunnplater oppfører seg annerledes enn fordelte laster når det gjelder stanseskjærspenning i platen, og eldre lagergulv designet for 5 tonn per kvadratmeter fordelt belastning kan være sårbare for stansefeil under en konsentrert bunnplatebelastning på 20 tonn selv om totalvekten er innenfor den fordelte kapasiteten.
Der gulvkapasiteten er marginal, inkluderer de praktiske løsningene:
Korrosjon av formoverflater under lagring er en av de mest kostbare og mest mulige formene for verktøyskader i produksjonsanlegg, men det tilskrives ofte utelukkende utilstrekkelig påføring av korrosjonsinhibitorer i stedet for å bli undersøkt som et lagringsmiljøproblem. Muggstativdesign av skufftype påvirker mikromiljøet rundt lagrede former på måter som enten akselererer eller forsinker overflateoksidasjon, uavhengig av hvilken rusthemmende blanding som påføres formoverflaten før lagring.
Kondens er den primære korrosjonsdriveren i de fleste mugglagringsmiljøer. Støpeformer med stor termisk masse - spesielt store støpeverktøy lagret etter varme produksjonssykluser - avkjøles sakte og passerer gjennom duggpunktet til omgivelsesluften når overflatetemperaturen faller. Hvis luften som omgir formen i en lukket eller halvlukket skuff har begrenset sirkulasjon, kondenserer fuktighet på formoverflaten og forblir i kontakt i lengre perioder. Stativdesign med lukkede skuffehus – solide sidepaneler og toppdeksler – skaper stillestående luftlommer som forverrer denne effekten sammenlignet med stativer med åpen ramme som tillater sirkulasjon av omgivelsesluft rundt lagrede former.
Praktiske designfunksjoner som reduserer korrosjonsrisiko ved oppbevaring av støpeform av skuffetypen inkluderer:
Det stativdesignet ikke kan kompensere for er utilstrekkelig overflatebehandling før lagring. Dampfasekorrosjonsinhibitor (VCI) filminnpakning, rustforebyggende olje påført alle umalte overflater og forseglet skillelinjebeskyttelse forblir det primære forsvaret mot muggkorrosjon under lagring. Stativets bidrag er å skape forhold der disse behandlingene kan fungere effektivt - noe som betyr å minimere kondensering, forurensning og oppsamlet fuktighetskontakttid i stedet for bare å gi et tørt gulv for formen å sitte på.
Skuffeforlengelsesvandring er en spesifikasjonsparameter som ofte settes til et rundt tall – 600 mm, 800 mm eller full forlengelse – uten en systematisk analyse av den faktiske kjøreavstanden som kreves for sikker løfting og håndtering av formen i det spesifikke anlegget. Underspesifisert reiseavstand er en vanlig kilde til håndteringsvansker og skaderisiko; overspesifisert kjøreavstand øker utkragningsmomentet på føringssystemet og kan overskride den strukturelle kapasiteten til stativet for en gitt formvekt.
Minste nødvendige avstand til skuffen bestemmes av formens geometri, typen løfteutstyr som brukes og den ledige plassen foran stativet. Den styrende beregningen involverer tre variabler:
En systematisk tilnærming er å utarbeide en skalert tegning av den helt utstrakte skuffen med formen på plass, overlegge krankrokens tilnærmingsgeometri og ganggrensen, og verifisere at både løfteklaringer og krav til utgang fra gang er oppfylt ved valgt kjøreavstand. Denne tegneøvelsen tar mindre enn en time og eliminerer den vanligste klagen etter installasjon på støpestativer av skuffetypen – at skuffen ikke strekker seg langt nok for sikker inngrep med kranen med verktøyet.
Vårt profesjonelle team
Er klar til å støtte deg.


 Produsenter av lagerhyller