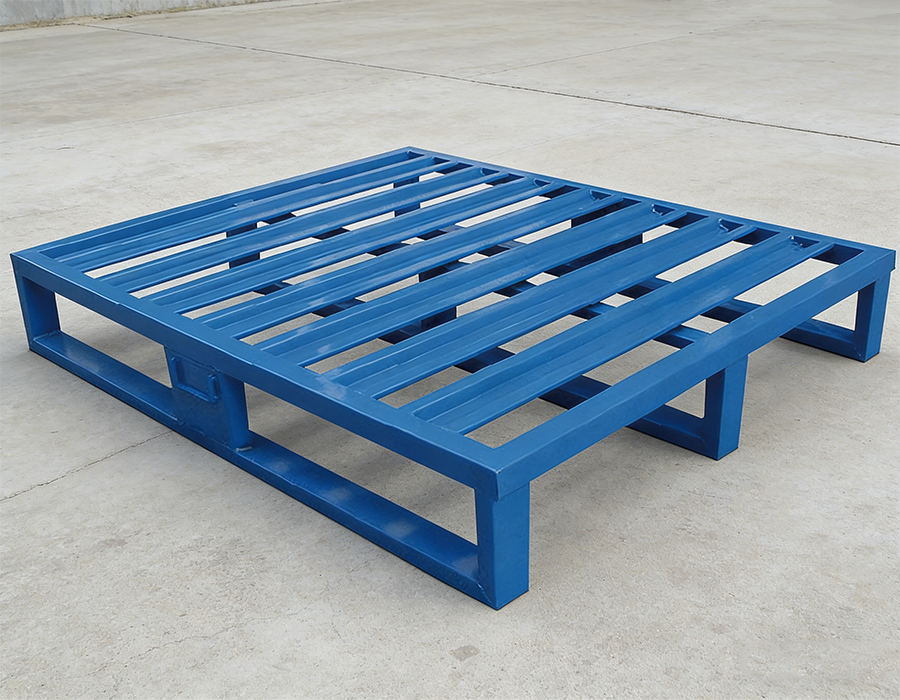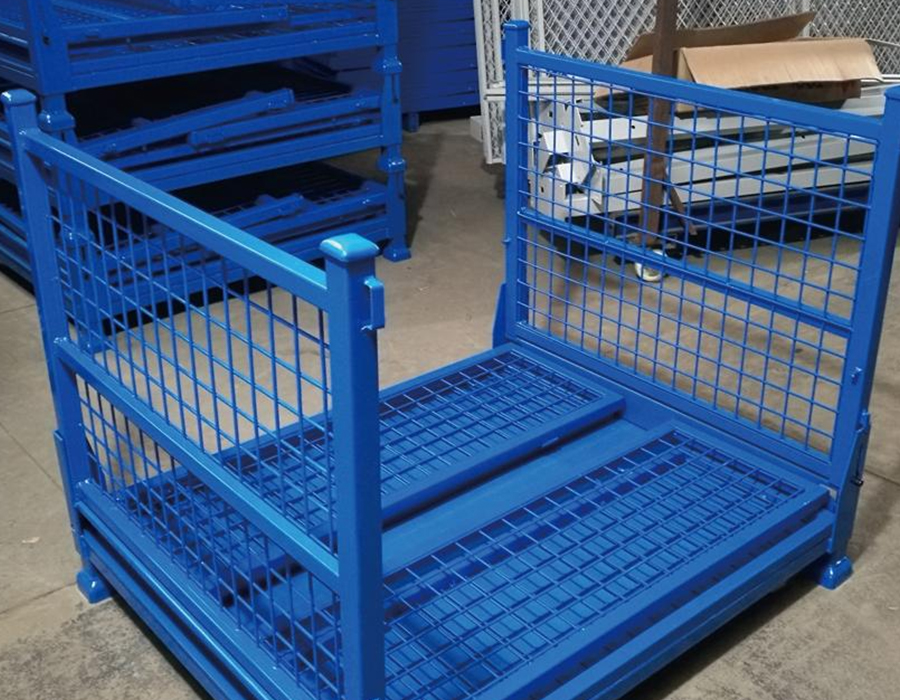
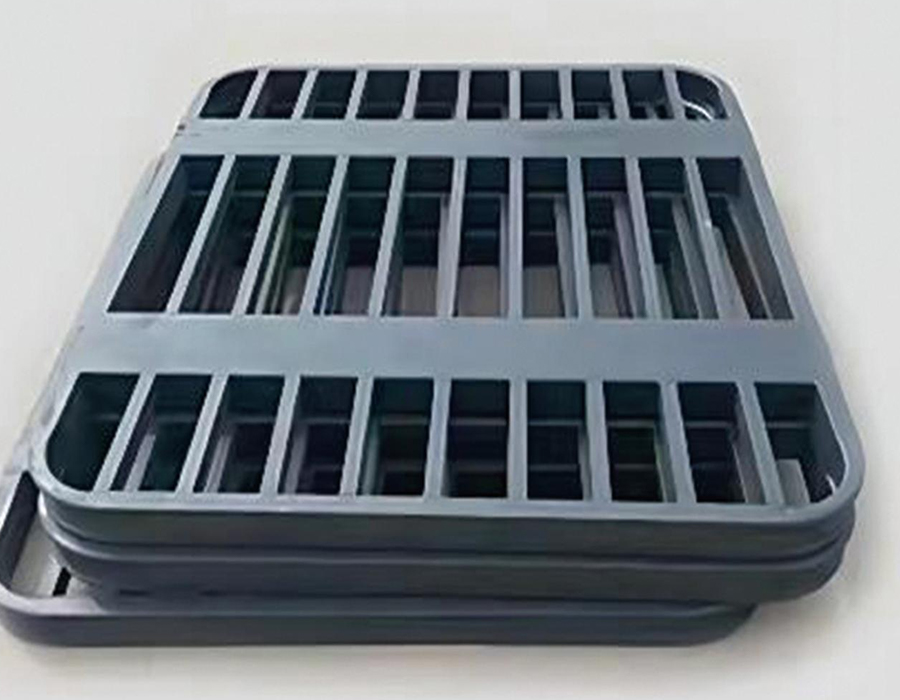
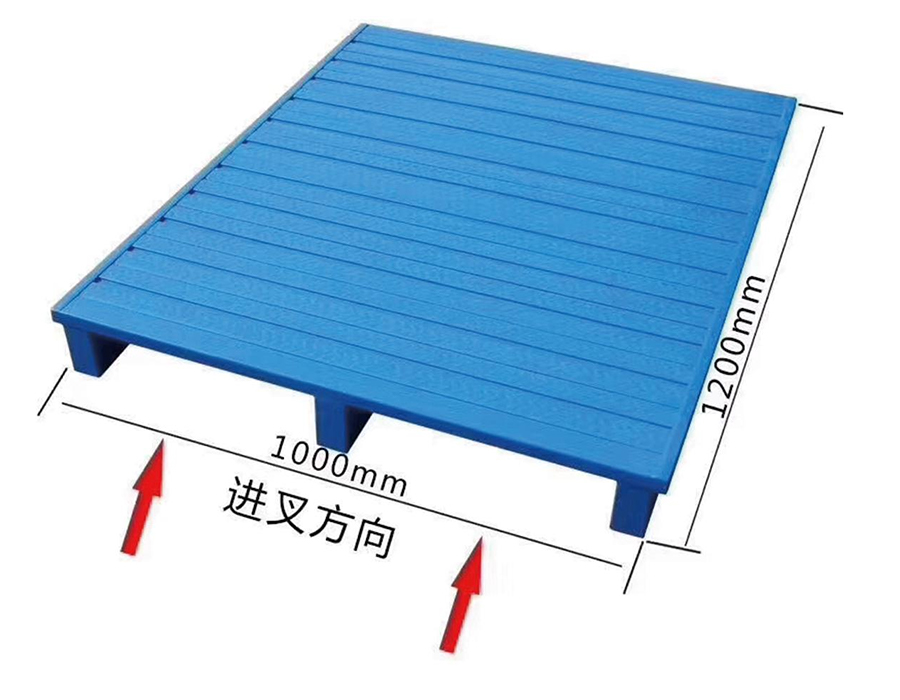
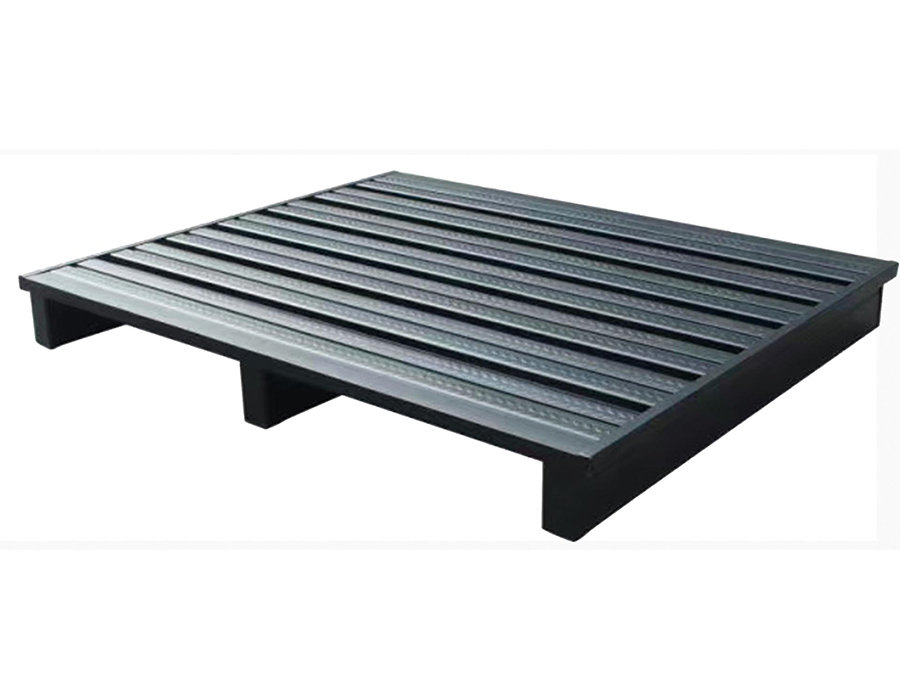
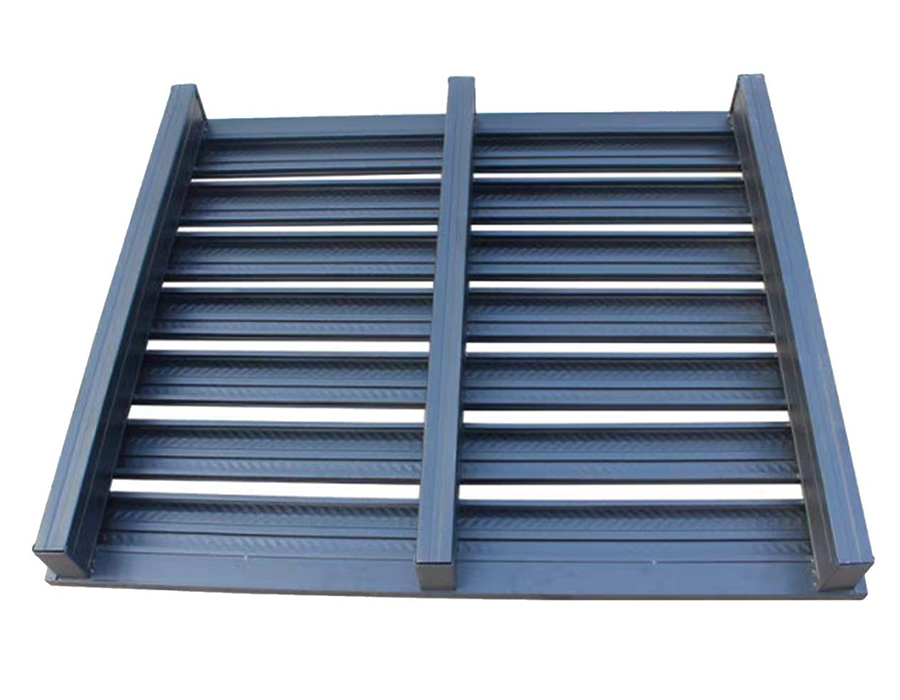
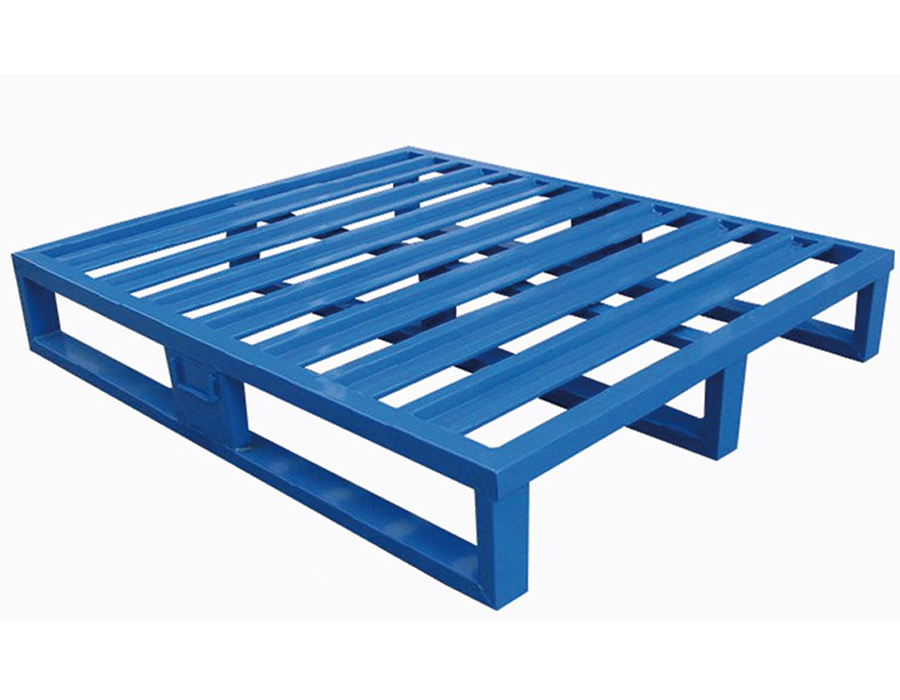
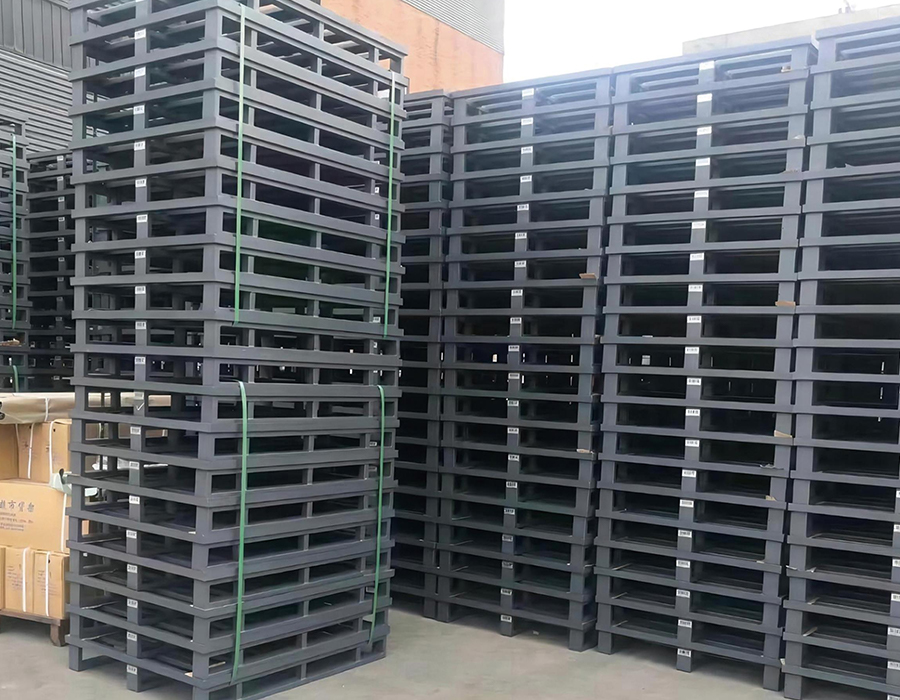
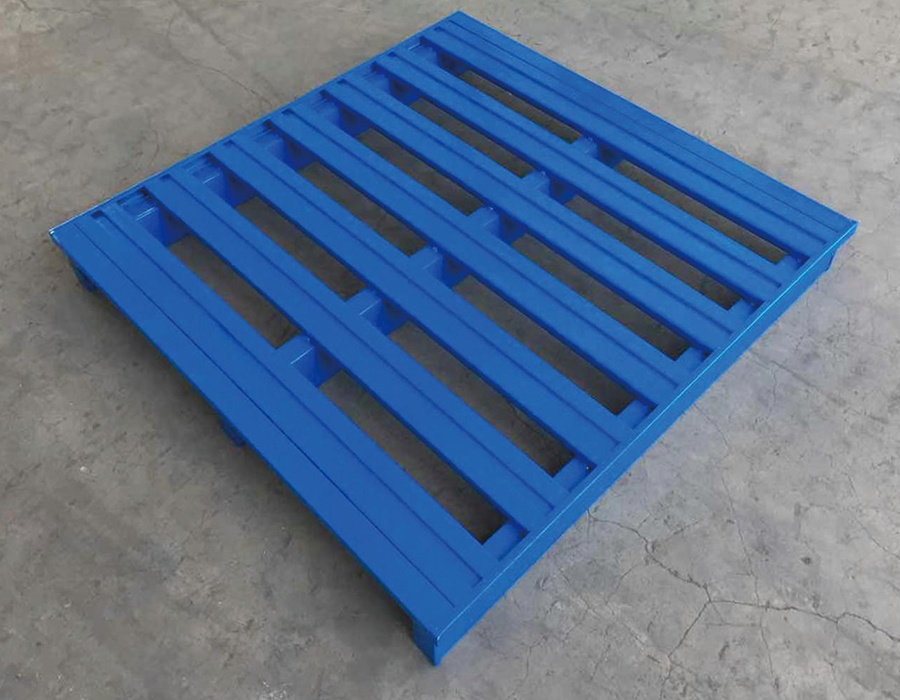
Metallpaller er fremstilt av konstruksjonsstål eller galvanisert stålplate, og gir en statisk lastekapasitet på 5 tonn per enhet, en levetid som er tre ganger så lang som plastpaller og ti ganger så lang som for tømmeralternativer, og en betydelig lavere totale eierkostnad under de intensive, høyfrekvente mekaniske håndteringsforholdene til industrilager.
Standard fotavtrykk på 1000 x 1200 x 125 mm er fullt kompatibelt med vanlige reolsystemer og gaffeltruckspesifikasjoner. Den sklisikre dekkoverflaten forhindrer lastforskyvning under håndtering, og gaffeltruckens inngangsdesign støtter fireveis eller toveis inngang for å imøtekomme et bredt spekter av håndteringsutstyrskonfigurasjoner.
Overlegen stålstivhet og en høykvalitets overflatefinish gir bærende ytelse og anti-skli egenskaper som overgår sammenlignbare konkurrerende produkter av tilsvarende materialkvalitet, med allsidig kompatibilitet på tvers av gulvstabling, reollagring og transportrotasjonsapplikasjoner for lang og pålitelig levetid.
Mye brukt på tvers av tung produksjon, kjemikalier, stålproduksjon, bilmontering og storskala logistikkanlegg – det foretrukne valget for automatiserte høylager og mekaniserte operasjoner der pallens holdbarhet og laststabilitet under gjentatt høyfrekvent håndtering er ikke-omsettelige krav.
Se for deg et lager på slutten av et skift: paller med ferdigvarer som venter i mottaksrommet,...
Les merNår en gaffeltruck slipper en hel pall ned på en stativbjelke, får strukturen mer enn statisk ...
Les merAnhui Huijian Intelligent Equipment Co., Ltd. ønsket nylig velkommen til en delegasjon av represe...
Les merHvorfor formstativ er et kjerneverktøy for arbeidsflyt I ethvert produksjonsmiljø som er...
Les merHva er Light-Duty Boltless Reoler? Lette boltløse hyller er en type oppbevaringsstativ d...
Les merStablebare stålpaller er produsert ved å bruke en av tre primære konstruksjonstilnærminger - stemplet dekk med sveisede rørben, helsveiset strukturell ramme med netting eller gitterdekk, og rulleformet profilmontering med boltede eller sveisede forbindelser. Hver metode gir en forskjellig intern lastbane, som har direkte konsekvenser for hvordan punktlaster fra gods, gaffeltrucktinder og stablekrefter overføres gjennom pallstrukturen.
Stemplede dekkspaller konsentrerer spenningen i krysset mellom den flate dekkflaten og bensøylene. Under høye punktbelastninger - for eksempel en maskinbase eller motorblokk som hviler på et lite fotavtrykk - kan stemplede dekk utvikle spenningsbrudd rundt bensveisesonen hvis dekkets stålmåler er utilstrekkelig for bruken. Minimum 3,0 mm dekkmål med kontinuerlig perimetersveising til benrammen er den praktiske terskelen for middels til tung industribruk. Helsveisede konstruksjonsrammepaller fordeler lasten jevnere gjennom selve rammedelene, noe som gjør dem mer tolerante for eksentrisk belastning. Netting- eller gitterdekket i disse designene er først og fremst en produktstøtteoverflate i stedet for et strukturelt element, noe som betyr å velge riktig maskeåpningsstørrelse for små eller uregelmessig formede varer som kan deformeres inn i eller falle gjennom store åpninger.
Rulleformede profilsammenstillinger gir det beste styrke-til-vekt-forholdet når profilgeometrien er godt konstruert - en løper med hatt- eller boksseksjon oppnår høy bøyestivhet med mindre stål enn en tilsvarende flat plate. Hos Huijian fokuserer vårt FoU-senter spesifikt på profiloptimalisering for lagerutstyr, og den samme ingeniørlogikken som brukes på hyllebjelken vår, informerer om hvordan vi nærmer oss strukturell effektivitet i stålpallkonstruksjon.
Stablemekanismen er den egenskapen som skiller stålpallfamilier mest fra hverandre, og valget mellom faste, flyttbare og sammenleggbare stolpesystemer har betydelige driftsmessige konsekvenser som strekker seg langt utover lagringshøyden.
Faste hjørnestolper er permanent sveiset til pallerammen og gir den høyeste stablestivheten. De er det riktige valget når stablehøyden er konsistent, varer alltid stables til samme lastemønster, og pallene håndteres utelukkende med gaffeltruck - fordi faste stolper ikke kan fjernes for hekking når de er tomme, genererer de en betydelig returlogistikkkostnad. En stabel med fire lastede paller med fast stolpe opptar samme gulvareal som en enkelt pall; en stabel med fire tomme paller med fast stolpe opptar samme gulvareal også, men krever betydelig mer vertikal plass enn et tilsvarende sammenleggbart eller flyttbart stolpesystem som returneres flatt. I en høyvolumsoperasjon som sykler hundrevis av tomme paller tilbake gjennom en forsyningskjede, oversetter denne forskjellen i tomstablingstetthet direkte til lastebilutnyttelsesgrad og transportkostnader.
Avtakbare stolper settes inn i hjørnehylser på pallebrettet og er sikret med pinnelåser, friksjonsklips eller boltkrager. Når de er demontert, kan pallebrettet og stolpene stables flatt, noe som reduserer tomhøyden på en stabel med fire enheter fra ca. 1600–1800 mm til under 400 mm – en 75–80 % reduksjon i vertikal lagringsplass for tomrom. Avveiningen er leddstivhet: post-til-sokkel-forbindelsen introduserer en grad av bevegelse som reduserer total stablingsstabilitet, spesielt under sidekrefter under transport. Ved å spesifisere stolpehylser med en minimumsinngrepsdybde på 60 mm og en positiv låsemekanisme i stedet for friksjonsretensjon alene, reduseres denne risikoen betydelig.
Sammenleggbare stålpallsystemer bruker hengslede siderammer som foldes flatt ned på basen når de er tomme. De tilbyr den beste tomme returtettheten, men har mer komplekse hengselmekanismer som er sårbare for skade i tøffe håndteringsmiljøer. Slitasje på hengslene er det primære langsiktige vedlikeholdsproblemet; å spesifisere hengselstifter av herdet stål og utforming for enkel feltutskifting forlenger levetiden betraktelig. For operasjoner som krever både lastet stablingsstivhet og effektiv tomretur, representerer sammenleggbare systemer med forsterkede hengsler det beste ingeniørkompromisset.
Riktig overflatebehandling for en metallpaller avhenger sterkt av driftsmiljøet – ikke bare lagerinnredningen, men hele syklusen pallen går gjennom, inkludert utendørs oppstillingsområder, containerfrakt, kjølelager og eventuell eksponering for kjemikalier eller utvasking. En behandling som gir tilstrekkelig ytelse i et tørt distribusjonssenter kan mislykkes i løpet av måneder i et matforedlings- eller kystlogistikkmiljø.
| Behandling | Typisk tykkelse | Saltspraymotstand | Egnede miljøer | Viktige begrensninger |
| Elektrostatisk pulverlakk | 60–100 µm | 500–800 timer | Innendørs tørr/lett fuktighet | Spon på støtkanter; dårlig gjenoppretting av riper |
| Varmgalvanisering | 45–85 µm sink | 1500–2000 timer | Utendørs, kjølelager, nedvask | Dimensjonstoleransevariasjon; tyngre |
| Elektrogalvaniseringsforsegling | 8–15 µm sinkforsegler | 300–500 timer | Innendørs moderat fuktighet | Tynnere sinklag; begrenset utendørs egnethet |
| Epoxy Primer Toppstrøk | 120–180 µm totalt | 800–1200 | Kjemisk eksponering, nærliggende mat | Høyere søknadskostnad; krever sprengningsprep |
| Bare stål (oljet) | — | <100 timer | Kun kortvarig innendørs bruk | Ruster raskt; uegnet for de fleste logistikkbruk |
En ofte oversett faktor er kant- og sveisesømbehandling. Kuttekanter og sveisesoner er de første stedene hvor korrosjon starter fordi beleggvedheft er svakest ved skarpe vinkler og varmepåvirkede soner. Å spesifisere en minimum beleggtykkelse ved kantene – vanligvis krever at minst 60 % av flatetykkelsen forblir etter påføring – og å sikre at sveisesprut er slipt i bakken før behandling er kvalitetsindikatorer som skiller holdbare paller fra de som viser rustflekker innen det første driftsåret.
Palltindlommedimensjoner i stål er ikke standardisert på tvers av industrien, og uoverensstemmelser mellom palllommegeometri og gaffeltinddimensjoner er en betydelig kilde til driftsskade og ineffektivitet ved håndtering. De primære dimensjonene som skal spesifiseres er lommeåpningens bredde og høyde, tindekanallengden (dybde inn i pallen) og klaringen mellom toppen av tinden og undersiden av dekksoverflaten.
Standard motvektsgaffeltrucker bruker vanligvis tinder 100–125 mm brede og 35–45 mm tykke. En tindlomme med en innvendig bredde på 130 mm og en innvendig høyde på 50 mm gir tilstrekkelig klaring for inn- og utstigning uten for stort sidespill som ville tillate pallen å forskyve seg under løfting. Imidlertid har skyvemasttrucker - ofte brukt i smalgangsreolmiljøer - ofte større tindeavstand og forskjellige tindeprofiler. Når stålpaller er beregnet på bruk på tvers av en blandet flåte av håndteringsutstyr, forhindrer utforming av lommer til tindegeometrien med bredere rekkevidde i stedet for motvekts tindegeometrien det vanlige problemet med skyvetrucktinder som teknisk sett kommer inn i lommen, men kommer i kontakt med lommens sidevegger under belastning, og belaster lommerammen i stedet for å støtte lasten på tindflaten.
Fireveis inngangspaller - der tindelommer løper i begge akser - introduserer en strukturell kompleksitet: krysslommeskjæringen reduserer dekkstøtten i sentersonen av pallen, som er nettopp der bøyemomentene er høyest under jevnt fordelte belastninger. Godt konstruerte stålpaller med fireveis inngang kompenserer med en forsterket senterrygg som går mellom lommekryssene. Å inspisere om denne armeringen er tilstede er en rask feltsjekk som skiller strukturelt forsvarlige fireveispaller fra de som vil utvikle dekksheng etter moderat bruk.
En vanlig misbrukt antagelse ved stabling av stålpall er at den nominelle dynamiske lasten per pall gjelder likt for hver enhet i en stabel. I virkeligheten bærer bunnpallen i enhver stablet søyle kumulative laster fra alle enheter over seg - og måten disse lastene overføres gjennom stablestolpene eller rammene introduserer spenningskonsentrasjoner i hjørnesonene som kan overskride dekkets punktlasttoleranse selv når totalvekten er innenfor per-pallens klassifisering.
Tenk på en fire høy stabel med paller som hver er lastet til 800 kg. Den nederste pallen bærer 3 200 kg overlagret last, overført helt gjennom fire kontaktpunkter for hjørnestolper. Hvis hvert kontaktområde er 50×50 mm, er det nominelle bæretrykket ved hvert kontaktpunkt 3200 kg ÷ 4 kontaktpunkter ÷ 0,0025 m² = 3200 kPa — godt over det de fleste lagergulvbelegg og enkelte betongblandinger kan tåle uten overflateskader og en betydelig konsentrert belastning på bunnsonepallens hjørne. Dette er grunnen til at stablingsbelastningsklassifiseringer i anerkjente spesifikasjoner er oppgitt separat fra enkeltenhets belastningsklassifiseringer, og hvorfor stablekapasitetstallet vanligvis er lavere per enhet enn enkeltlags belastningsklassifisering.
Når du planlegger stablekonfigurasjoner, innhent alltid produsentens oppgitte stablelast – ikke den dynamiske belastningen per hylle – og bruk en sikkerhetsfaktor på minst 1,25× for miljøer der stabelen kan oppleve mindre støt fra passerende gaffeltrucker eller vibrasjoner fra maskineri i nærheten. Vårt tekniske team hos Huijian gir stablingskonfigurasjonsveiledning som en standard del av produktspesifikasjonsprosessen, og hjelper kundene med å unngå overstablingsscenarier som ville kompromittere både pallintegritet og gulvsikkerhet.
Stålpaller har en teoretisk levetid som er mange ganger så lang som trealternativer, men for å oppnå denne lang levetid kreves det en strukturert inspeksjons- og vedlikeholdsprotokoll i stedet for frakjøring til feil. De vanligste feilmodusene i stålpaller med lang levetid er forutsigbare og detekterbare i god tid før de forårsaker lastfall eller håndteringshendelser.
Etablering av et palle-ID-merkingssystem – til og med et enkelt stemplet nummer på hver enhet – gjør det mulig å knytte vedlikeholdsposter til individuelle paller, noe som gjør det mulig å identifisere høyfeilenheter tidlig og undersøke om årsaken er en produksjonsfeil, en spesifikk håndteringsstasjon eller en bestemt produkttype som lagres.
Vårt profesjonelle team
Er klar til å støtte deg.


 Produsenter av lagerhyller