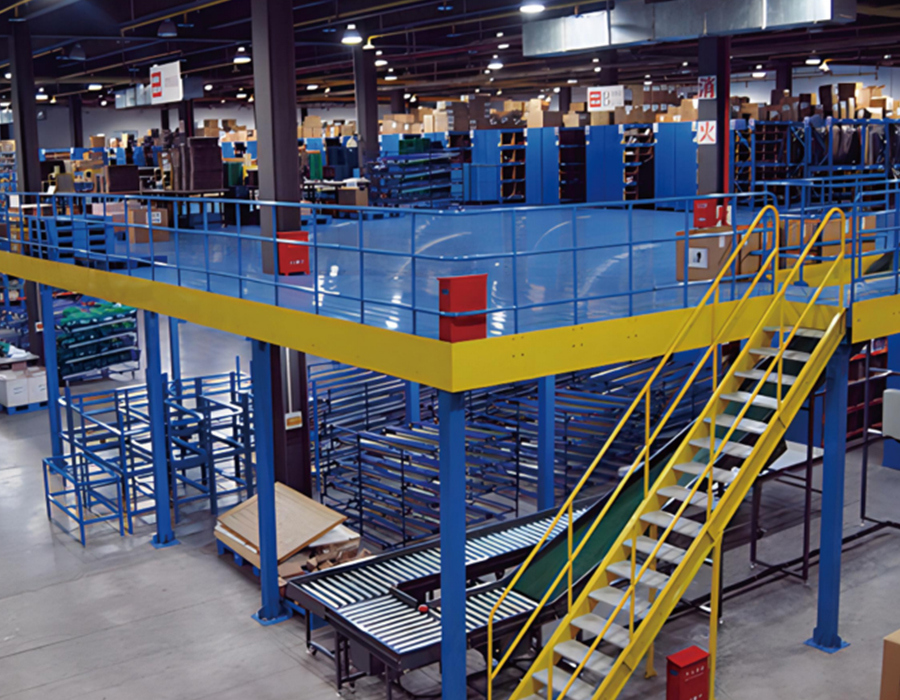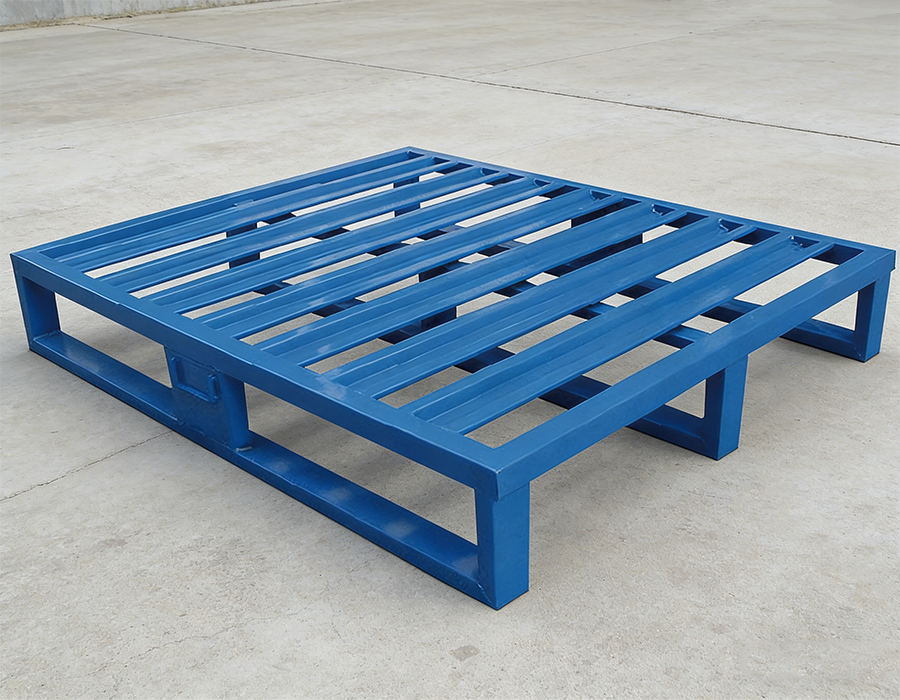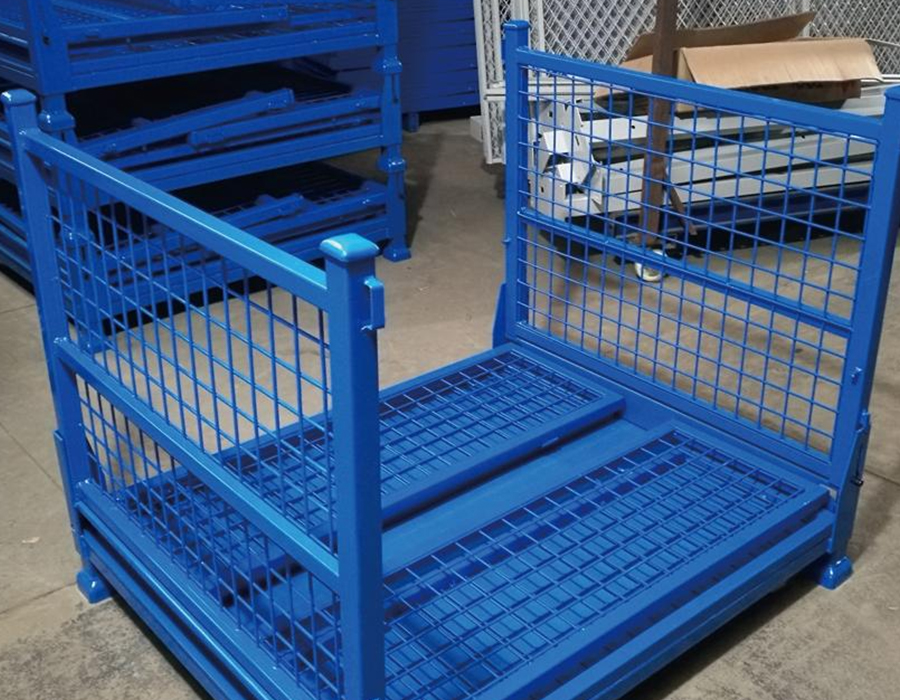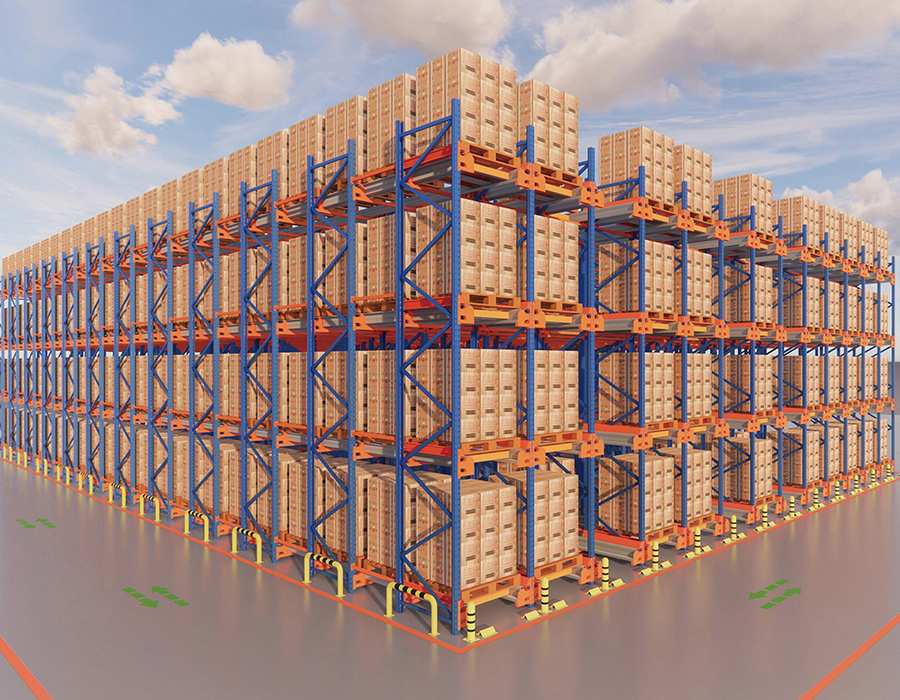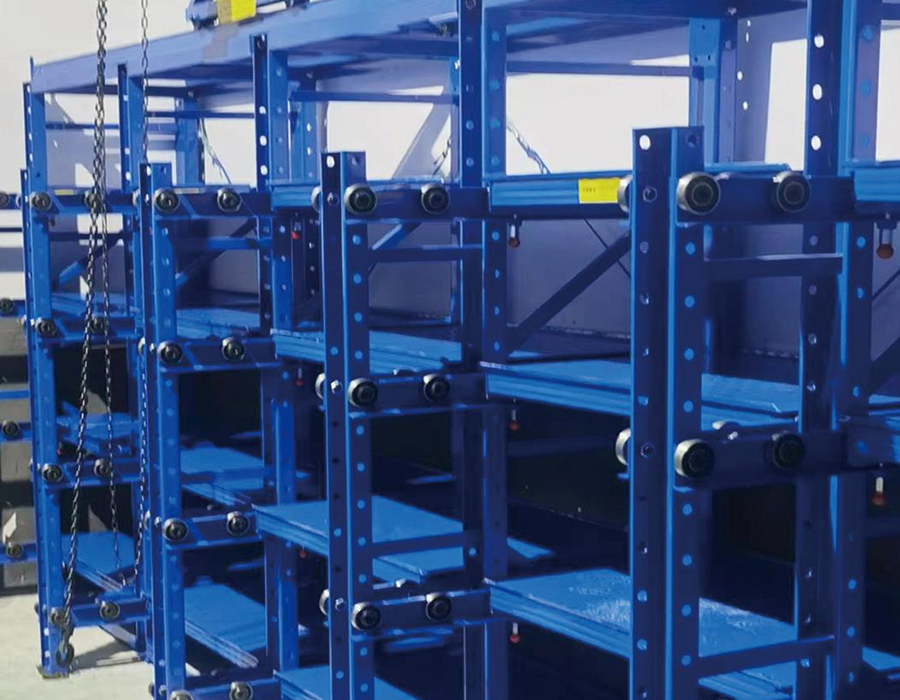
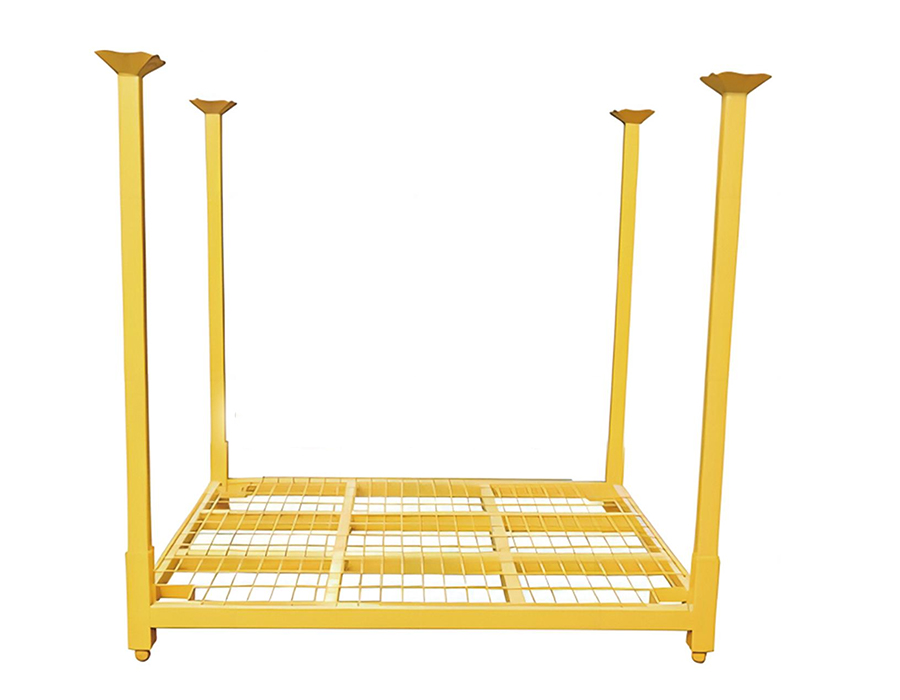
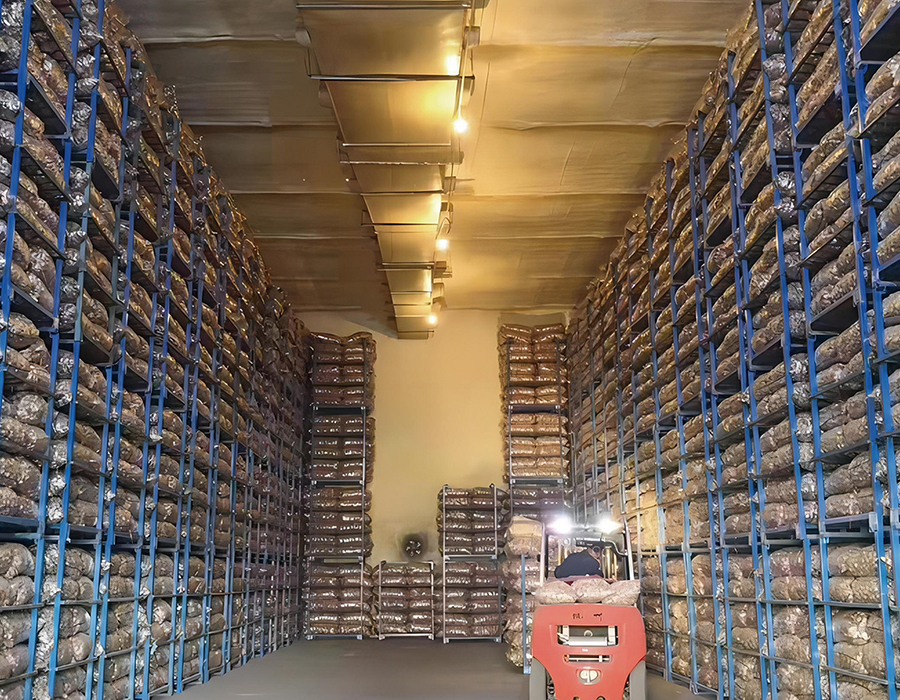
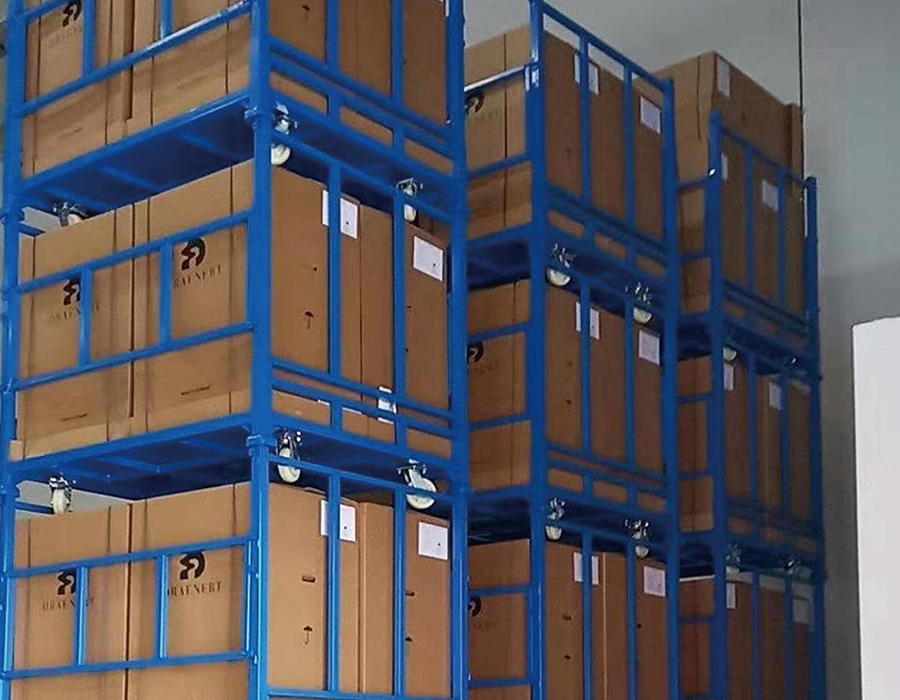
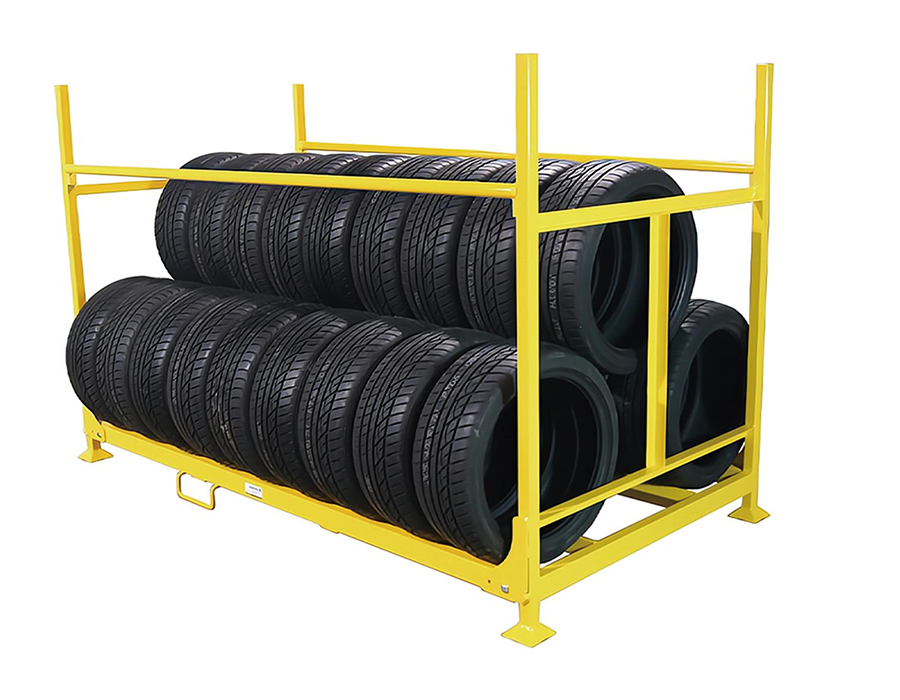
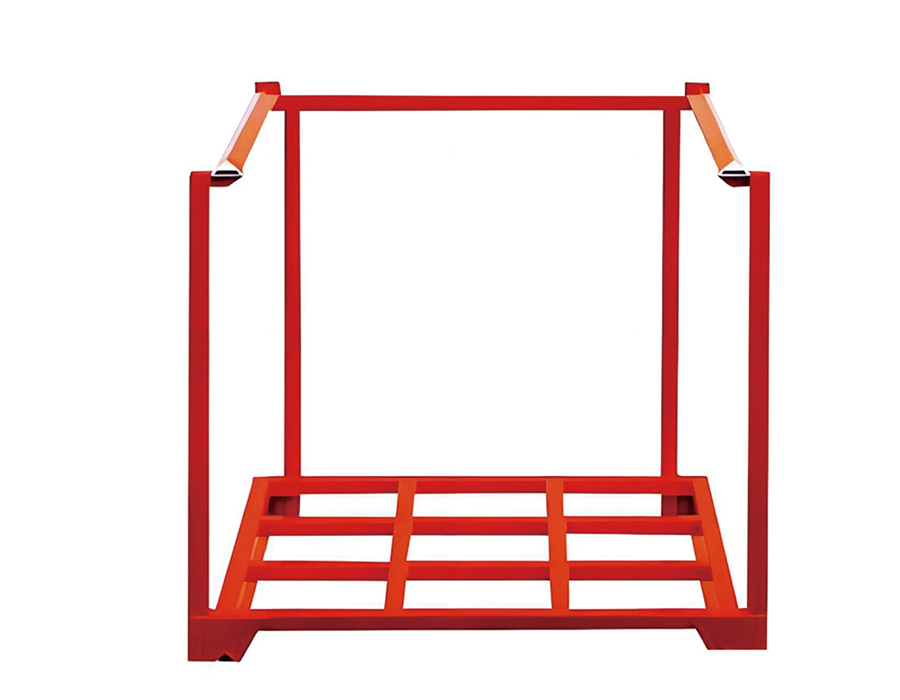
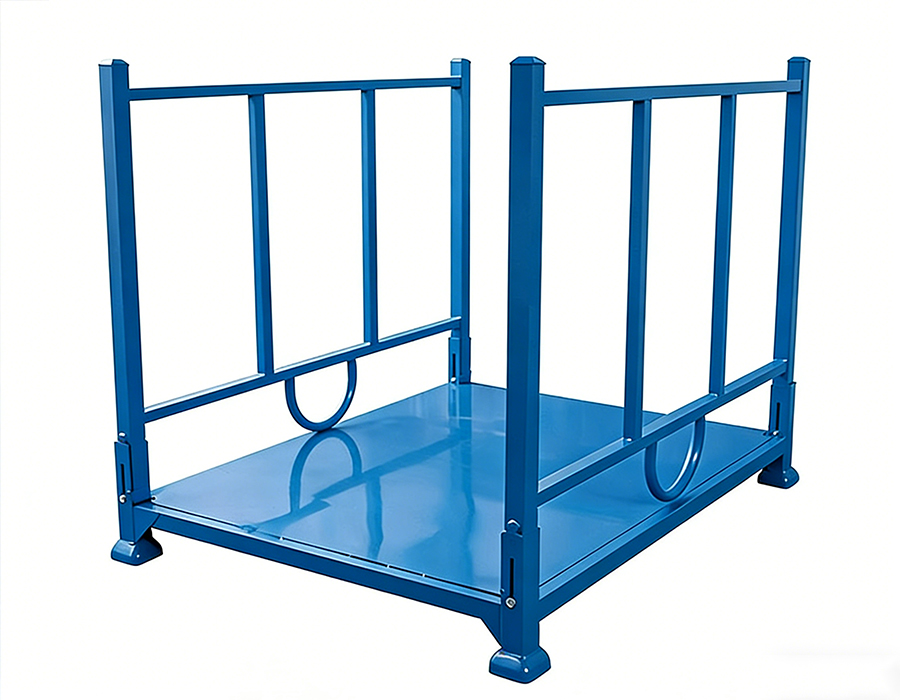
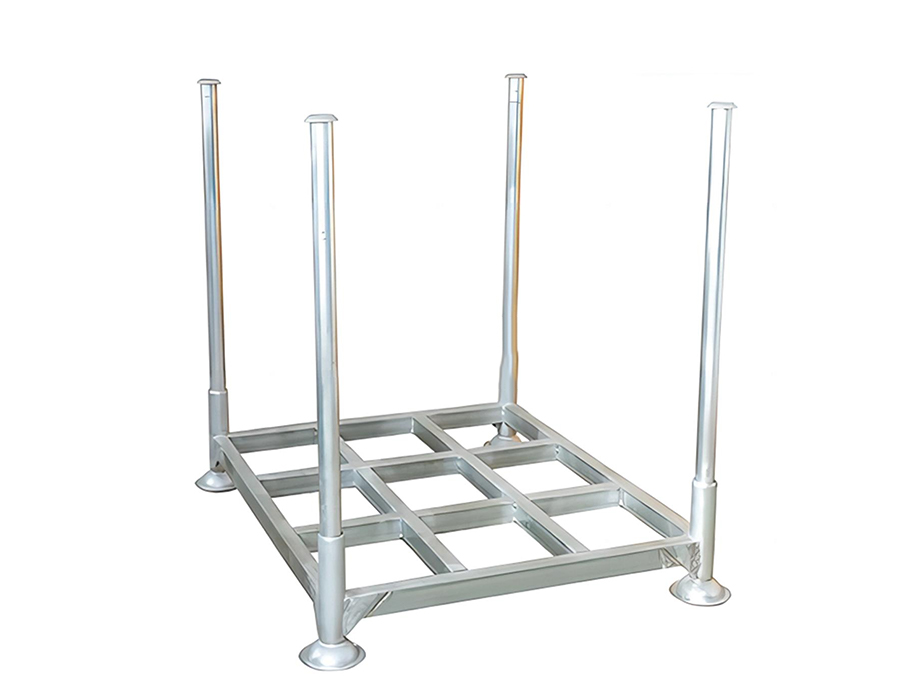
Stablebare stativer er enhetlige lagringssystemer designet for gaffeltruckdrift og flerlags vertikal stabling, tilgjengelig i kjølelagringskonfigurasjoner med fast, sammenleggbar, post-pall og invertert gitter for å møte de ulike kravene til forskjellige lagringsmiljøer og produkttyper.
Alle varianter er laget av høyfast stål for strukturell integritet og stabil flerlags stablingsytelse. Kjølelagringsmodeller er behandlet i henhold til spesialiserte anti-korrosjonsstandarder for pålitelig langsiktig ytelse i miljøer med lav temperatur og høy luftfuktighet; Sammenleggbare og postmodeller reduserer til en brøkdel av lastevolumet når de er tomme, og gir betydelige besparelser på logistikkkostnader for retur og transport.
Produktdesign balanserer lastsynlighet med enkel tilgang — dekkvarianter med åpent netting tillater visuell lagerkontroll uten å flytte varer; foldemekanismer og stolpeforbindelser er validert gjennom syklisk holdbarhetstesting for langsiktig pålitelighet og lite vedlikeholdskostnader.
Utbredt i matvarekjedelogistikk, produksjon av råmaterialelagring, bilkomponenter, friluftshavner og forsyningskjeder med lukket krets – en fleksibel, effektiv løsning for å øke lagringstettheten per kvadratmeter og redusere de totale lager- og logistikkkostnadene.
Se for deg et lager på slutten av et skift: paller med ferdigvarer som venter i mottaksrommet,...
Les merNår en gaffeltruck slipper en hel pall ned på en stativbjelke, får strukturen mer enn statisk ...
Les merAnhui Huijian Intelligent Equipment Co., Ltd. ønsket nylig velkommen til en delegasjon av represe...
Les merHvorfor formstativ er et kjerneverktøy for arbeidsflyt I ethvert produksjonsmiljø som er...
Les merHva er Light-Duty Boltless Reoler? Lette boltløse hyller er en type oppbevaringsstativ d...
Les merStablemekanismen inn lagerstabelreoler – hvor hjørnestolpene til et øvre stativsete inn i kragehylser eller mottakerkopper på det nedre stativet – fremstår mekanisk rett frem, men geometrien til denne forbindelsen styrer både sidestabiliteten til den stablede søylen og det praktiske maksimale antallet nivåer som trygt kan oppnås under belastning. Dybden av stolpeinngrepet inn i kragesokkelen er den mest kritiske dimensjonen: utilstrekkelig inngrepsdybde gjør at det øvre stativet kan gynge under eksentrisk belastning, mens overdreven stolpehøyde over kragen kan føre til at stolpen knekker seg før kragen gir sideveis sperring.
De fleste standard lagerstabelkonstruksjoner i metall bruker en stolpeinngrepsdybde på 50–80 mm, som gir tilstrekkelig sidebegrensning for to- eller tre-lags stabling under jevnt fordelt belastning. Men når laster plasseres utenfor midten – en vanlig forekomst når uregelmessig formede deler, lange stanglager eller delvis fylte beholdere lagres – genererer den eksentriske lasten et vippemoment som krageforbindelsen må motstå. Ved tre eller fire nivåer med høyde multipliserer momentarmen fra lasteksentrisiteten til den laveste krageforbindelsen sidekraften ved basen med antall nivåhøyder, noe som betyr at en eksentrisitet som er strukturelt uvesentlig på ett lag kan bli et stabilitetsbekymring ved fire lag med samme belastning.
Den styrende designsjekken for flerlags lagerstabelsøyler er ikke aksial kompresjonskapasitet – stålstolpene er nesten alltid tilstrekkelige i ren kompresjon – men den kombinerte aksial-pluss-bøye-interaksjonen ved krageinngrepspunktet, hvor stolpen samtidig komprimeres av vekten over og bøyes av sideveis tilbakeholdingsreaksjonen fra kragen. Produsenter som vurderer sine stabelreoler etter statisk aksial belastning alene uten å spesifisere en eksentrisitetsantagelse eller et maksimalt nivåtall for en gitt last, gir ufullstendige spesifikasjoner. Kjøpere som bruker stabelreoler på tre nivåer eller høyere, bør be om kombinerte lastinteraksjonsdata, ikke bare lastvurderingen per stativ.
De vertikale hjørnestolpene av lagerstabel i metall produseres i flere tverrsnittsprofiler, og valget mellom dem påvirker ikke bare strukturell ytelse, men også kragepassform, motstandsdyktighet mot overflateskader og enkel reparasjon etter støt. De tre vanligste stolpeprofilene er rundrør, firkantrør og vinkelseksjon, hver med distinkte egenskaper som gjør dem mer eller mindre egnet avhengig av driftsmiljøet.
| Post profil | Strukturell effektivitet | Kragepassformkonsistens | Konsekvensskadeatferd | Typisk applikasjon |
| Rundt rør | Høy — lik styrke i alle retninger | Utmerket — sirkulær stikkontakt er selvsentrerende | Bulker lokalt uten globalt snitttap | Kraftig stabling på høyt nivå |
| Firkantet rør | God — orienteringsavhengig | Bra – hjørnejustering kreves | Hjørneskader reduserer seksjonen betydelig | Middels belastning, standard lagerbruk |
| Vinkelsnitt | Moderat — åpen del utsatt for vridning | Moderat — justering-sensitiv | Bendeformasjon vanlig under sidekollisjon | Lett bruk, sjelden håndtering |
Runde rørstolper har en strukturell fordel som ofte undervurderes: deres polare treghetsmoment er lik i alle sideretninger, noe som betyr at de motstår bøying likt enten sidebelastningen kommer forfra, fra siden eller diagonalt. Dette er spesielt viktig i stablerack-applikasjoner der retningen for potensiell spissbelastning er uforutsigbar - en gaffeltruck som dytter en stablet søyle fra en hvilken som helst vinkel møter samme motstand uavhengig av tilnærmingsretning. Firkantede rørstolper, derimot, har høyere bøyemotstand rundt sine tyngdepunktakser på linje med rørflatene, men lavere motstand rundt diagonalaksen - retningen som oftest belastes under en skrå gaffeltruckkollisjon. For tungt bruk lagerstabelstabel i stål opererer i travle gaffeltruckmiljøer, runde rørstolper overgår konsekvent firkantrør med hensyn til overlevelsesevne til tross for lignende eller lavere veggtykkelse.
Dekket – den horisontale bærende plattformen til et lagerstabelstativ – er produsert i flere konfigurasjoner som har direkte konsekvenser for produktstabilitet, lastfordeling over dekkstrukturen og det praktiske ved lasting og lossing av ulike produkttyper. Å velge feil dekkkonfigurasjon for det lagrede produktet er en hyppig årsak til produktskade, håndteringsvansker og for tidlig dekkslitasje som kan unngås med en mer bevisst spesifikasjonsprosess.
Sveisede nettingdekk gir ventilasjon og synlighet gjennom dekkoverflaten, noe som gjør dem passende for lagrede produkter som drar nytte av luftstrøm - bildeler som er utsatt for kondens, matvarebeholdere som krever inspeksjon uten avstabling, og komponenter som må være synlige for inventarverifisering uten å åpne stativet. Begrensningen for trådnett er at bæreevnen per arealenhet er lavere enn solid plate ved tilsvarende materialvekt, og nettingåpninger kan hake fast utstikkende festemidler, buntebånd eller uregelmessig emballasje, og forårsake skade under glidning eller sleping av last over overflaten. Tråddiameter og åpningsstørrelse må tilpasses den minste komponenten eller emballasjeelementet som sannsynligvis er plassert på dekket – en 50 mm × 50 mm maskeåpning er for stor for stativer som lagrer deler med små bokser som delvis kan trenge gjennom nettet under deres egen vekt.
Solid platedekk, typisk 3–6 mm kaldvalset eller varmvalset stål, gir en kontinuerlig lageroverflate som fordeler konsentrert belastning fra produkter med uregelmessig bunn mer effektivt enn netting. De er det riktige valget for oppbevaring av produkter med små fotavtrykk – sylindriske beholdere, formede støpegods eller ethvert produkt som vil hvile på bare en eller to masketråder i stedet for å strekke seg over maskenettet. Den praktiske begrensningen er vekten: et 1200 mm × 1000 mm solid platedekk med 5 mm tykkelse legger til ca. 47 kg til den tomme reolvekten, som akkumuleres raskt i en flåte av stålstabelreoler som håndteres og omplasseres ofte.
Korrugerte eller ribbede ståldekk gir en strukturell effektivitetsfordel - den profilerte seksjonen gir betydelig høyere bøyemotstand enn flat plate ved samme materialtykkelse, slik at dekkspenningskapasiteten kan øke uten en proporsjonal økning i egenvekt. Overflateryggene gir også en grad av sideveis tilbakeholdenhet for flatbunnede produkter, noe som reduserer glidning under håndtering. Begrensningen er rengjøring: produktrester, smøremiddel og partikkelforurensning samler seg i dekksriller og er vanskelige å rydde grundig, noe som gjør bølgedekk uegnet i matkontakt eller farmasøytisk regulerte lagringsmiljøer der overflatehygiene må kunne verifiseres.
Tomme metallstabelreoler i lageret utgjør en betydelig plasshåndteringsutfordring i anlegg der rackutnyttelsen varierer med produksjons- eller lagersykluser. En full produksjon kan kreve 500 stativer i aktiv bruk samtidig; mellom kjøringene, må disse stativene lagres uten å ta opp plass som trengs for andre operasjoner. Nesting – å kollapse stativet til en kompakt konfigurasjon som gjør at flere tomme stativer kan lagres i fotavtrykket til én – er den primære løsningen, men hekkeforholdet og mekanismen som hekking oppnås med varierer betydelig mellom stativdesign og påvirker driftseffektiviteten på måter som strekker seg langt utover beregningen av lagringsplass.
Nestingsforholdet beskriver hvor mange sammenslåtte tomme stativer som opptar den vertikale plassen til ett lastet stativ. Et hekkeforhold på 4:1 betyr at fire tomme stativer stables i høyden til ett lastet stativ, noe som reduserer behovet for tom lagringsplass til 25 % av den aktive lagringsplassen. Å oppnå høye hekkeforhold krever at stativets hjørnestolpehøyde over dekksoverflaten når den er sammenklappet minimeres - i praksis betyr dette at stolpene enten må foldes ned, løsne eller falle under dekksnivået under hekking. Foldestolpedesign oppnår de høyeste hekkeforholdene (ofte 5:1 eller 6:1), men introduserer mekanisk kompleksitet ved hengselpunktene som er sårbare for skade i tøffe håndteringsmiljøer og krever inspeksjon før hver bruk for å verifisere at stolpelåsene er helt festet.
Reoler med faste stolper med konisk stolpegeometri - der den øvre delen av hver stolpe er litt mindre i diameter enn den nedre, slik at stolpene på et øvre tomt stativ kan gli inn i kragehylsene på det nedre stativet lenger enn under lastet drift - oppnå neste forhold på 3:1 til 4:1 uten mekaniske foldekomponenter. Denne enkle designen reduserer vedlikeholdskravene og eliminerer feilmodusen til en ulåst fold som resulterer i etterkollaps under lasting. Avveiningen er et lavere hekkeforhold enn foldedesign og en hekkeoperasjon som krever forsiktig vertikal justering under stabling, noe som bremser hekkeprosessen i tomreol med store volum.
Hos Huijian er utvalget vårt for metallstabelstabel konstruert på tvers av flere hekkekonfigurasjoner, med stolpegeometri og kragedimensjoner utviklet gjennom vårt interne FoU-senter for å optimere nestforholdet for hver lastklasse – for å sikre at tom stativlagring bruker minst mulig gulvplass uten å ofre den strukturelle påliteligheten til konstruksjonsstabiliteten til etterbelastningsforhold.
Stabelreoler i stållager som brukes i utendørs oppstillingsområder, logistikkanlegg ved sjøen, miljøer for matforedling eller kjemiske lagre står overfor korrosjonsutfordringer som standard pulverlakkering alene ikke kan håndtere pålitelig over en flerårig levetid. Å forstå hierarkiet av tilgjengelige overflatebehandlinger og forholdene som styrer valg av dem er avgjørende for å spesifisere stabelreoler som vil opprettholde strukturell integritet og utseende gjennom den nødvendige serviceperioden uten å kreve for tidlig overmaling eller utskifting.
Korrosjonsbeskyttelsesytelsen til overflatebehandlinger sammenlignes vanligvis med saltspraytesttimer i henhold til ISO 9227, som akselererer korrosjonsmiljøet for å tillate sammenligning i en testtidsramme. Typiske ytelsesstandarder for stabelstativbehandlinger er som følger:
For stabelstativer som går mellom innendørs lagring og utendørs oppstilling – et vanlig driftsmønster i forsyningskjeder for biler og byggematerialer – representerer tolags epoksy-polyester-systemet den mest praktiske spesifikasjonen: Betydende bedre korrosjonsbestandighet enn standard pulverlakk, til en kostnadspremie på 25–35 %, og fullt reparerbar med kompatible feltpåførte skadebelegg.
Den nominelle kapasiteten til et lagerstabelstativ beregnes ut fra en forutsetning om at lasten er jevnt fordelt over dekksoverflaten og at lastens tyngdepunkt er plassert ved stativets geometriske sentrum. I praksis blir begge forutsetningene brutt rutinemessig - og de strukturelle konsekvensene av ujevn belastning i stablede stativkonfigurasjoner er mer alvorlige enn de ville vært for samme lasteksentrisitet i et enkelt, gulvstående stativ, fordi eksentrisiteten forsterkes gjennom den stablede søylehøyden.
Tenk på et stativ som er lastet med stålspoler eller sylindriske komponenter som ruller til den ene siden av dekket under plassering - ikke uvanlig når dekkene er litt ujevne eller når produktene settes ned fra en vinkel. En 200 mm forskyvning av en 1000 kg last fra dekkets senterlinje genererer et tippemoment på 200 kg·m på dekknivå. I en enkeltlagskonfigurasjon motvirkes dette øyeblikket av krageforbindelsen ved basen og av gaffellommens geometri. I en tre-lags stabel skaper den samme 200 mm eksentrisiteten på det øverste laget en kumulativ sidekraft ved basen som er tre ganger større, og den stabiliserende basebredden til stativsøylen - avstanden mellom de ytterste krageinngrepspunktene - har kanskje ikke økt proporsjonalt. Det praktiske resultatet er at lastingspraksis som er visuelt akseptabel og strukturelt sikker i enkeltlagsbruk kan skape reell ustabilitetsrisiko i flerlagsstabling.
Fasiliteter som driver lagerstabelstabel i høynivåkonfigurasjoner bør implementere eksplisitte lasteprotokoller som tar for seg sentreringsdisiplin i stedet for å stole på at operatører intuitivt forstår stabilitetsimplikasjonene av lasting utenfor sentrum i høyden. Praktiske protokollelementer inkluderer malte eller sveisede senterlinjemarkører på dekksoverflaten, maksimalt tillatte overhengsmarkører ved dekkskanter og en klar maksimal eksentrisitetsgrense uttrykt i millimeter i stedet for en generisk instruksjon om å "laste sentralt" - et begrep som tolkes ulikt av forskjellige operatører.
Gaffeltruckens inngangslommer på bunnrammen til et lagerstabel av metall er grensesnittet mellom stativsystemet og hvert stykke materialhåndteringsutstyr i anlegget – men designet blir ofte behandlet som en dimensjonell ettertanke i stedet for en konstruert komponent med egne funksjonskrav. Lommebredde, dybde, inngangsgeometri og den strukturelle forbindelsen mellom lommerøret og basisrammen har alle målbare effekter på håndteringssyklustid, skaderater på stativet og konsistensen av gaffelinngrep på tvers av en blandet flåte av gaffeltrucker.
Gaffellommeinngangsbredde er vanligvis spesifisert til enten 160 mm eller 185 mm, tilsvarende de to vanligste standardgaffelbreddene i bruk på tvers av motvekts- og skyvetruckflåter. En lommebredde på 160 mm aksepterer 150 mm standardgafler med 5 mm klaring per side – tilstrekkelig for justert inngang, men gir ingen toleranse for sidegaffelposisjoneringsfeil eller for den lille breddevariasjonen mellom gaffelpar med samme nominelle spesifikasjon. Å øke lommebredden til 185 mm gir 12,5 mm klaring per side, noe som reduserer presisjonen som kreves for gaffelinnføring og reduserer frekvensen av lomme-leppestøt fra feiljustert innkjøring med 50–70 % i anlegg med blandede gaffeltruckflåter. Den strukturelle straffen til den bredere lommen er ubetydelig; driftsgevinsten ved redusert stativskade er betydelig.
Lommeinnføringens fasgeometri – vinkelen som lommeinngangen er kuttet eller formet med – påvirker hvordan gaffelspissen kommer i kontakt med lommen under inngang. En firkantet lommeåpning uten avfasing konsentrerer slagkraften fra en feiljustert gaffel til et enkelt punkt ved lommeleppehjørnet, noe som forårsaker progressiv deformasjon og riving av lommerørveggen. En 30–45 graders avfasning på utsiden av lommeinnføringen fordeler slagkraften over en lengre kontaktlinje og avleder gaffelspissen inn i lommen i stedet for inn i rørveggen. Denne enkle fabrikasjonsdetaljen forlenger levetiden til lommer med mye bruk i travle gaffeltruckmiljøer med en faktor på to til tre uten økning i materialkostnad - den krever bare en sekundær formings- eller kutteoperasjon ved lommeinngangen under fabrikasjon.
Våre stålstabelreoler i lageret produseres på tvers av seks dedikerte produksjonslinjer ved vårt 58 000 kvadratmeter store Guangde-anlegg, der lommeinngangsgeometri er standardisert med fullfasede profiler som standard produksjon – ikke et oppgraderingsalternativ – fordi den langsiktige reduksjonen i feltskaderaten fra denne detaljen mer enn rettferdiggjør det ekstra fabrikasjonstrinnet i skala.
En lagerstabelflåte i aktiv industriell bruk er en verdifallende eiendel som akkumulerer skade gjennom håndtering av påvirkninger, overbelastningshendelser og miljøeksponering i løpet av levetiden. I motsetning til faste reolsystemer der skader er synlige på et definert sted, beveger stackreoler seg mellom anlegg, kunder og produksjonsområder – og fordeler skadehendelser over flåten på måter som gjør tilstandssporing vanskelig uten en systematisk ledelsestilnærming. Innretninger som driver flåter på mer enn 50 stativer som mangler formelle sporings- og inspeksjonsprotokoller, oppdager rutinemessig en betydelig andel av flåten sin i tilstand under standard bare når en håndteringshendelse eller revisjon fremtvinger en fysisk gjennomgang.
Et effektivt flåtestyringssystem for stabelstativ dekker tre forskjellige driftskrav: individuell statividentifikasjon, periodisk tilstandsinspeksjon og pensjoneringsbeslutningskriterier. Individuell identifikasjon krever at hvert stativ har en unik identifikator – enten en stemplet metallbrikke, en lasermerket kode på basisrammen eller en innebygd RFID-brikke – som kobler det fysiske stativet til en vedlikeholdspost i et sporingssystem. Strekkodeetiketter er det minst holdbare alternativet i industrielle stativmiljøer; de delaminerer under gjentatt rengjøring, gaffelkontakt og utendørs UV-eksponering innen 12–24 måneder. Stemplede eller lasermerkede identifikatorer på selve stålkonstruksjonen er permanente og bør spesifiseres som standard på enhver stativflåte beregnet på flerårig service.
Inspeksjonskriterier for lagerstabel for metallstabel bør tilpasses de spesifikke skademodusene som er relevante for hver stativtype og driftsmiljø, men en grunnleggende inspeksjonsprotokoll bør ta for seg følgende forhold med definerte intervaller:
Pensjonskriterier bør uttrykkes som spesifikke målbare terskler snarere enn subjektive tilstandsbeskrivelser. En pensjonspolicy som sier "trekke seg når den er betydelig skadet" produserer inkonsekvente avgjørelser mellom inspektører; en som sier "trekk deg tilbake når stolpebuen overstiger 5 mm per 500 mm, når kragehylsen ikke kan oppnå minimum 40 mm stolpeinngrep, eller når en sveisesprekk overstiger 10 mm i lengde" gir konsistente, kontrollerbare beslutninger som kan brukes jevnt over en stor flåte av personell med grunnleggende opplæring.
Vårt profesjonelle team
Er klar til å støtte deg.


 Produsenter av lagerhyller